Carbonproductie in de autoclaaf: proces, voordelen en beperkingen
Bij autoclaafproductie wordt een composietonderdeel met gecontroleerde warmte en druk uitgehard. Voor een carbononderdeel is dat één stap in een proces dat begint bij materiaal- en gereedschapskeuzes en doorgaat met trimmen, montage en inspectie.
Inzicht in het volledige proces helpt inkopers een productievoorstel te beoordelen. Een autoclaaf is een waardevol productiemiddel, maar de kwaliteit van het afgewerkte onderdeel hangt ook af van de werkzaamheden vóór en na het uitharden.
Wat gebeurt er in de autoclaaf?
Bij een gebruikelijk prepregproces worden de laminaatlagen op een mal gelegd en in een luchtdichte vacuümzak verpakt. Het vacuümsysteem verwijdert lucht uit de verpakking; de drukkamer oefent uitwendige druk uit, terwijl gecontroleerde verwarming de harsstroming en uitharding ondersteunt. Samen helpen de voorgeschreven omstandigheden het laminaat te consolideren.
Het materiaal en de verwerkingsmethode moeten op elkaar zijn afgestemd. De Gurit-gids Guide to Composites geeft een technisch overzicht van autoclaafproductie en andere productiemethoden. Lees voor meer informatie over het materiaal onze uitleg over carbonprepreg.
Het productieproces, van gereedschap tot inspectie
1. Het onderdeel beoordelen en het gereedschap voorbereiden
De productieplanning begint met de geometrie, aansluitvlakken, afwerking en verwachte aantallen. Deze eisen bepalen het gereedschapsconcept en het latere trim- en montagewerk.
Bij de gereedschapsbeoordeling moet ook worden bepaald hoe het onderdeel wordt ontmald en waar de vacuümzak wordt afgedicht. Die details zijn eenvoudiger op te lossen voordat de mal wordt gemaakt.
2. De prepreglagen snijden en leggen
Het productieteam bereidt het materiaal voor en bouwt het onderdeel op volgens de laminaatdefinitie. Daarbij worden de voorgeschreven laagposities, oriëntaties, overlappingen en lokale versterkingen aangehouden.
Voor een inkoper is het onderscheid tussen vorm en productiedefinitie belangrijk. Een CAD-oppervlak beschrijft de geometrie; de productiedocumentatie moet ook bepalen hoe die geometrie wordt gerealiseerd.
3. De vacuümzak voorbereiden en controleren
De vacuümopstelling moet passen bij onderdeel, mal en uithardingsproces. Afdichtingen, aansluitingen en de ligging van de zak worden vóór het uitharden gecontroleerd. Zones waar het materiaal of de zak de mal niet goed volgt, moeten in deze fase worden aangepakt.
Daarom is het belangrijk complexe geometrie vroeg te bespreken. Een detail dat in CAD eenvoudig lijkt, kan het lagen leggen of vacuüm verpakken bemoeilijken en het werk bij terugkerende productie vergroten.
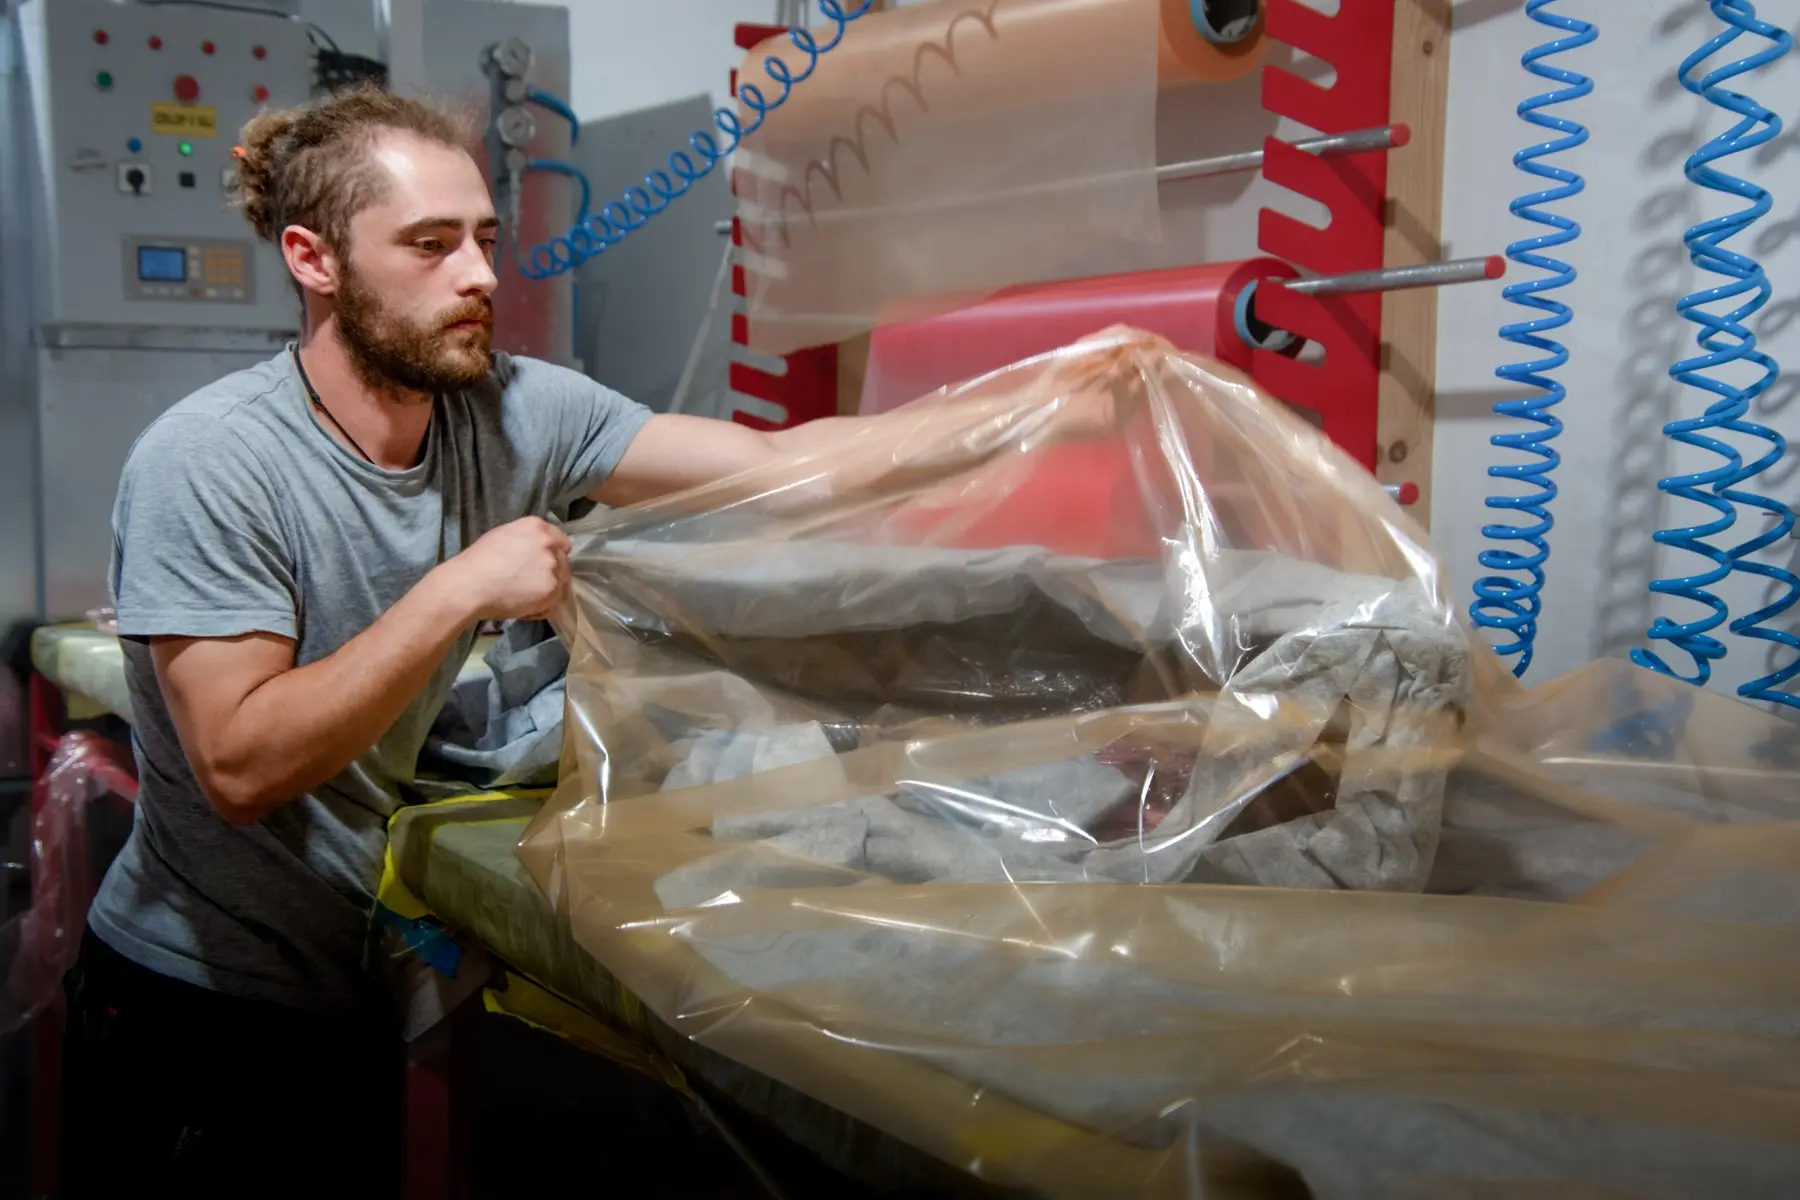
Voorbereiding van de vacuümverpakking bij CCS. De verpakking wordt rond het gereedschap aangebracht voordat de complete opstelling in de autoclaaf gaat.
4. De voorgeschreven uithardingscyclus uitvoeren
De complete opstelling wordt in de autoclaaf geplaatst en volgens de vastgelegde cyclus verwerkt. Temperatuur, druk, tijd en vacuümconfiguratie worden afgestemd op het gekozen materiaal en de productiemethode.
Een offerte hoort niet op een universeel uithardingsrecept te berusten. Als de klant een specifiek materiaal of proces voorschrijft, moet de fabrikant dat weten voordat hij bevestigt dat zijn installatie en gereedschap geschikt zijn.
5. Afkoelen, ontmallen en het onderdeel afwerken
Na de cyclus en de nodige afkoeling wordt het onderdeel uit de mal gehaald. Vervolgwerk kan bestaan uit trimmen, boren, verlijmen van inserts, bevestigen van beugels en montage.
Een gevormd onderdeel en een montageklare samenstelling zijn verschillende leveringsomvangen. Controleer welke uitvoering de offerte omvat, vooral wanneer een andere leverancier het lakwerk of de uiteindelijke integratie verzorgt.
6. Controleren op de afgesproken eisen
Acceptatie moet aansluiten op de projecteisen: relevante maten, passing, zichtvlakken en montagedetails. Als aanvullende beproeving of documentatie nodig is, moeten methode, verantwoordelijkheid en kosten vóór de productie worden afgesproken.
Bij Custom Carbon Solutions maken visuele en maatcontroles deel uit van ons productieproces voor carbononderdelen. De acceptatiecriteria worden afgestemd op het onderdeel en de gewenste leveringstoestand.
Wat maakt het proces herhaalbaar?
Herhaalbaarheid ontstaat door een vastgelegde productiemethode. Eisen aan materiaal, laminaat, gereedschap en uitharding moeten blijven aansluiten op de goedgekeurde onderdeeltekening of revisie. Ook trimmen en montage tellen mee: een consistent gevormde schaal is alleen bruikbaar als het afgewerkte onderdeel bij de toepassing past.
Vraag bij de overgang naar terugkerende batches welk monster of welke tekening de goedgekeurde uitvoering vastlegt, welke kenmerken worden gecontroleerd en hoe ontwerpwijzigingen worden ingevoerd.
Als een verlijmde beugel bijvoorbeeld na monstergoedkeuring wordt verplaatst, kan dat gevolgen hebben voor de montagehulpstukken en de passingscontrole, ook als de buitenschaal gelijk blijft. De productieplanning moet die wijziging vastleggen.
Wat zijn de praktische beperkingen?
Gereedschap en bruikbare ruimte. De complete opstelling moet in de kamer passen, inclusief mal, steunen, vacuümverpakking en aansluitingen. Alleen de onderdeelafmetingen zijn onvoldoende om te bevestigen of het werk kan worden uitgevoerd.
Kosten en planning. De offerte moet rekening houden met gereedschap, voorbereiding, installatietijd en bewerkingen na het uitharden. Vraag hoe de gewenste batchgrootte de productieplanning beïnvloedt.
Afwerking en validatie. Uitharding in een autoclaaf toont op zichzelf niet aan dat een onderdeel aan alle cosmetische, maat- of structurele eisen voldoet. De afgesproken inspectie en validatie blijven nodig.
Geschiktheid van het proces. De apparatuur moet bij het project passen. Als de toepassing het voorgestelde proces niet vereist, is het verstandig alternatieven te vergelijken op basis van dezelfde eisen aan het eindproduct.
Autoclaafproductie bij Custom Carbon Solutions
Onze productielocatie in Ljubljana, Slovenië, beschikt over een autoclaaf met een kamerdiameter van 2.000 mm en een lengte van 3.000 mm. De bruikbare capaciteit hangt af van het complete gereedschap en de vacuümverpakte opstelling. Daarom beoordelen we de geometrie voordat we bevestigen dat alles past.
We ondersteunen prototypes, kleine series en terugkerende productie. Gereedschapsbouw, prepreglagen leggen, autoclaafuitharding, trimmen, verlijmen en montage behoren tot de mogelijke werkzaamheden.
Stuur uw CAD-model of referentiegegevens, verwachte aantallen, beoogde gebruik en gewenste afwerking. Bespreek uw project voor autoclaafproductie met ons team om de volgende stappen vast te leggen. Voor het delen van vertrouwelijke bestanden kan een geheimhoudingsovereenkomst (NDA) worden gesloten.
Laat een reactie achter