PRODUCTIEMOGELIJKHEDEN
Productie van koolstofvezelonderdelen: van matrijzenbouw tot serieproductie
Wij vertalen uw projecteisen naar een vastgelegd productieproces, van matrijzenbouw en prepreg-laminaatopbouw tot afgewerkte onderdelen.
GEÏNTEGREERDE PRODUCTIE
Een beheerst proces van ontwerpgegevens tot afgewerkte onderdelen
Betrouwbare composietproductie begint met beslissingen vóór de laminaatopbouw. Geometrie, het matrijsconcept, de trimstrategie, inserts, verlijming en oppervlakteafwerking moeten als één productiesysteem worden gepland.
Bijzonder geschikt voor technisch ontwikkelde maatwerkcomponenten, prototypes, kleine series en terugkerende B2B-productie.
Ontwerpbeoordeling en composietengineering
Voordat de matrijzenbouw start, beoordelen we de beschikbare geometrie, functionele eisen en verwachte productieaantallen. Een project kan beginnen met productiegeschikte CAD-gegevens, scangegevens, een bestaand onderdeel of een concept in een vroege fase.
- Beoordeling van geometrie en maakbaarheid
- Eisen aan laminaat, interfaces en oppervlak
- Afgestemde productie-, matrijzenbouw- en trimstrategie
Matrijzenbouw
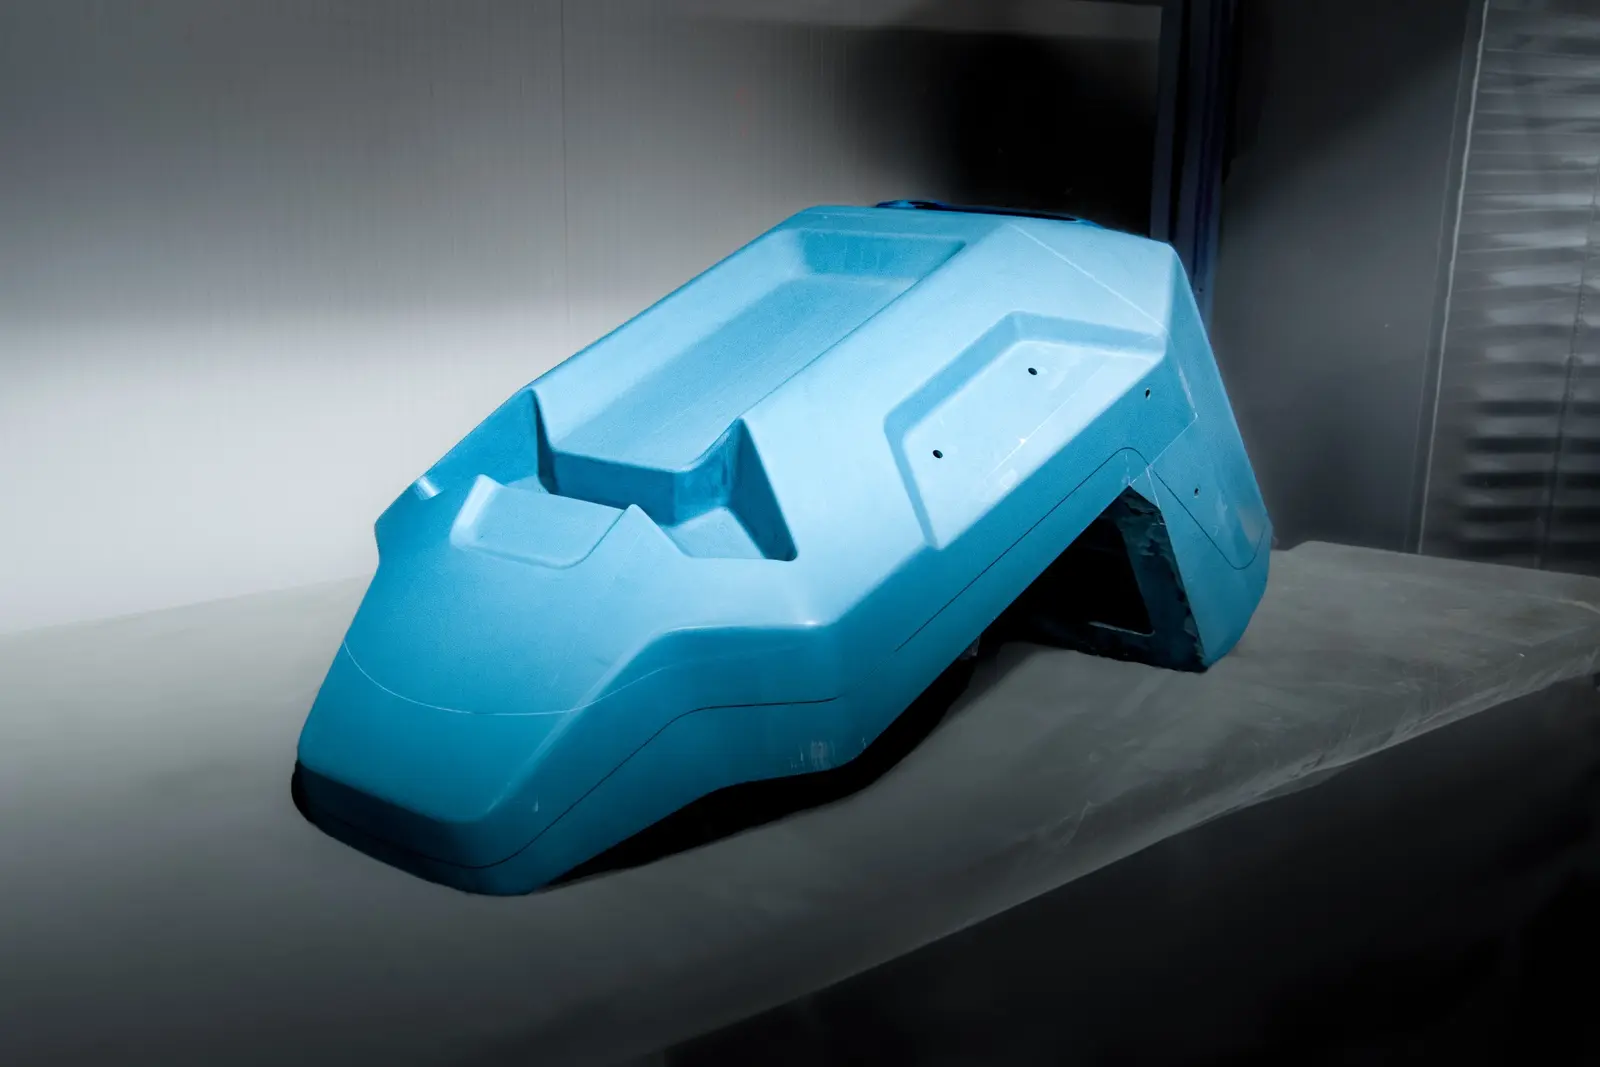
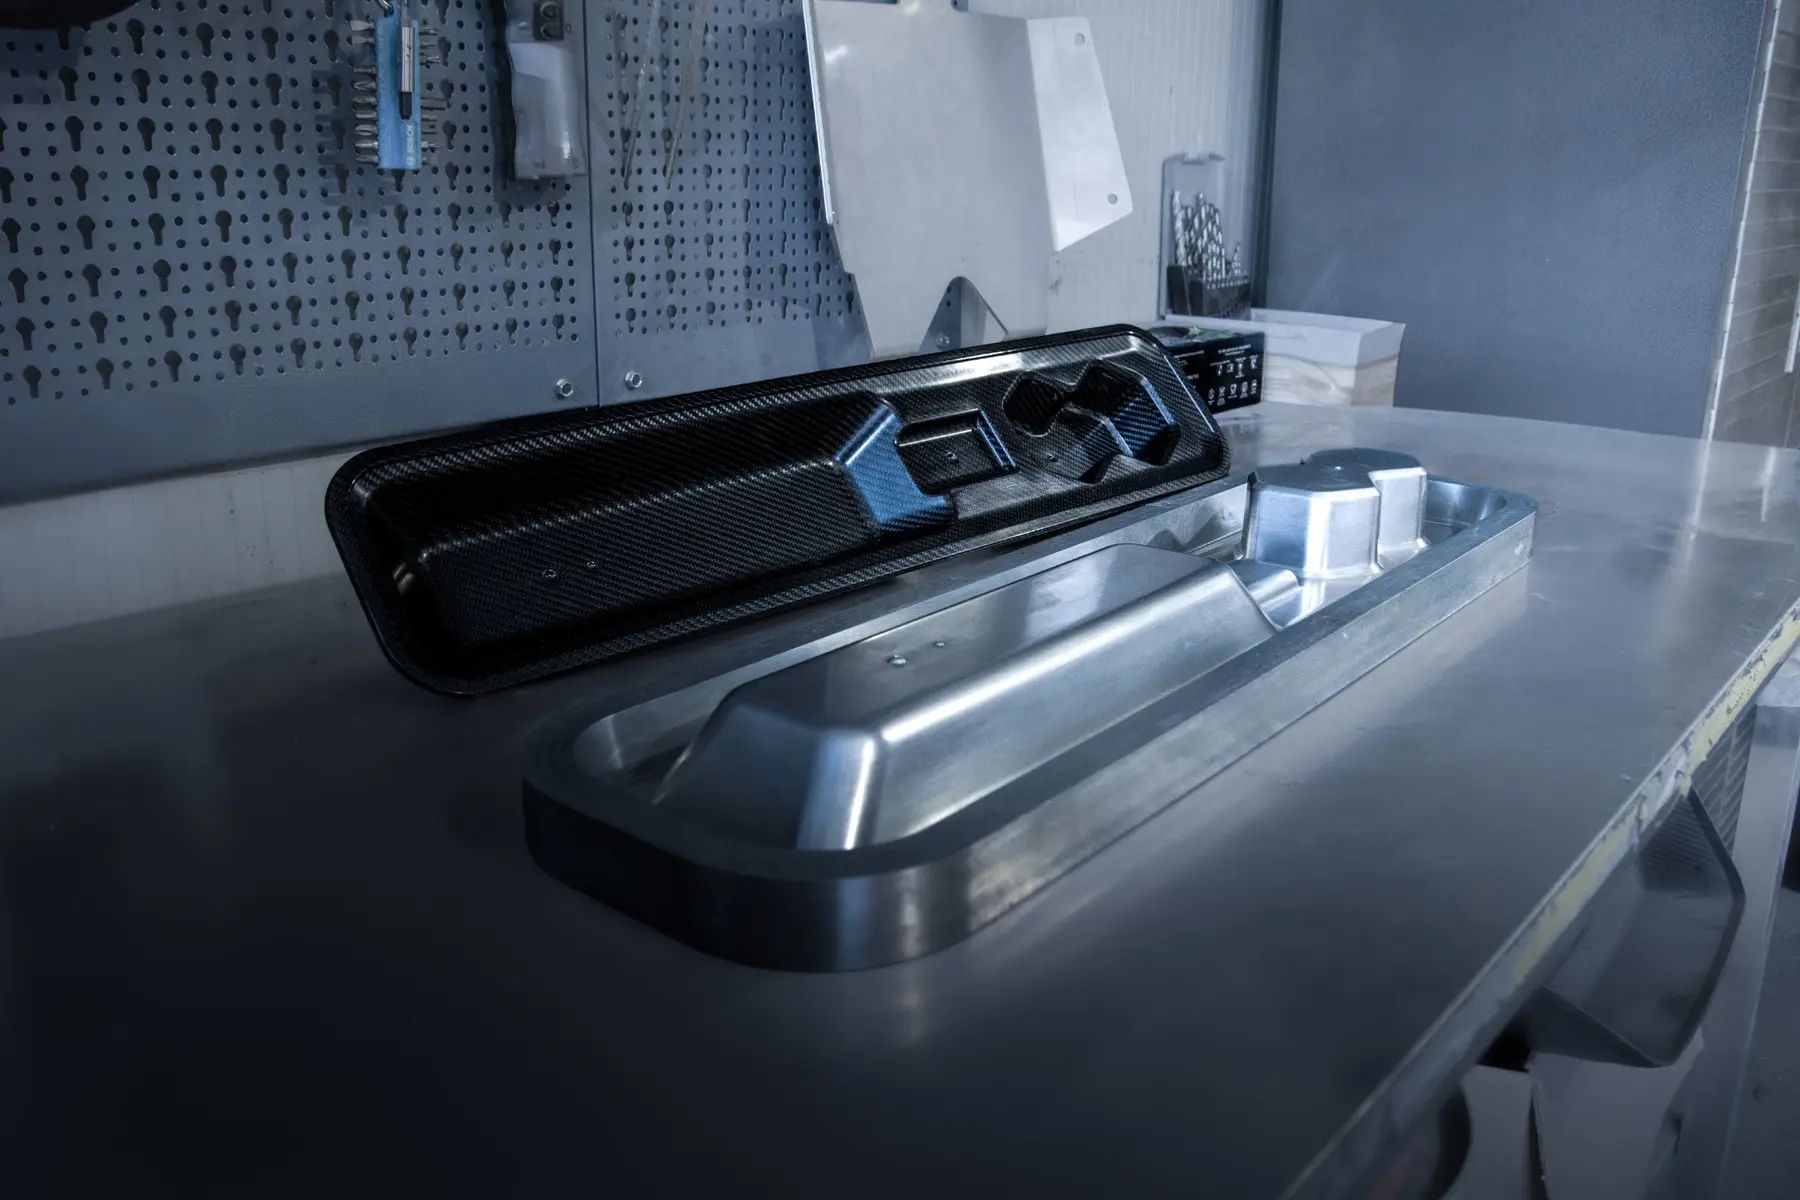
De matrijzen worden ontwikkeld op basis van de onderdeelgeometrie, de vereiste oppervlakteafwerking, de uithardingscondities en de verwachte productieaantallen. Composiet- of aluminiummatrijzen worden gekozen om nauwkeurigheid, duurzaamheid en projecteconomie in balans te brengen.
- Matrijzen van composiet en aluminium
- Vastgelegde referentiepunten, deellijnen en trimstrategie
- Matrijsconcept afgestemd op prototypes of herhaalproductie
Prepreg-voorbereiding en laminaatopbouw
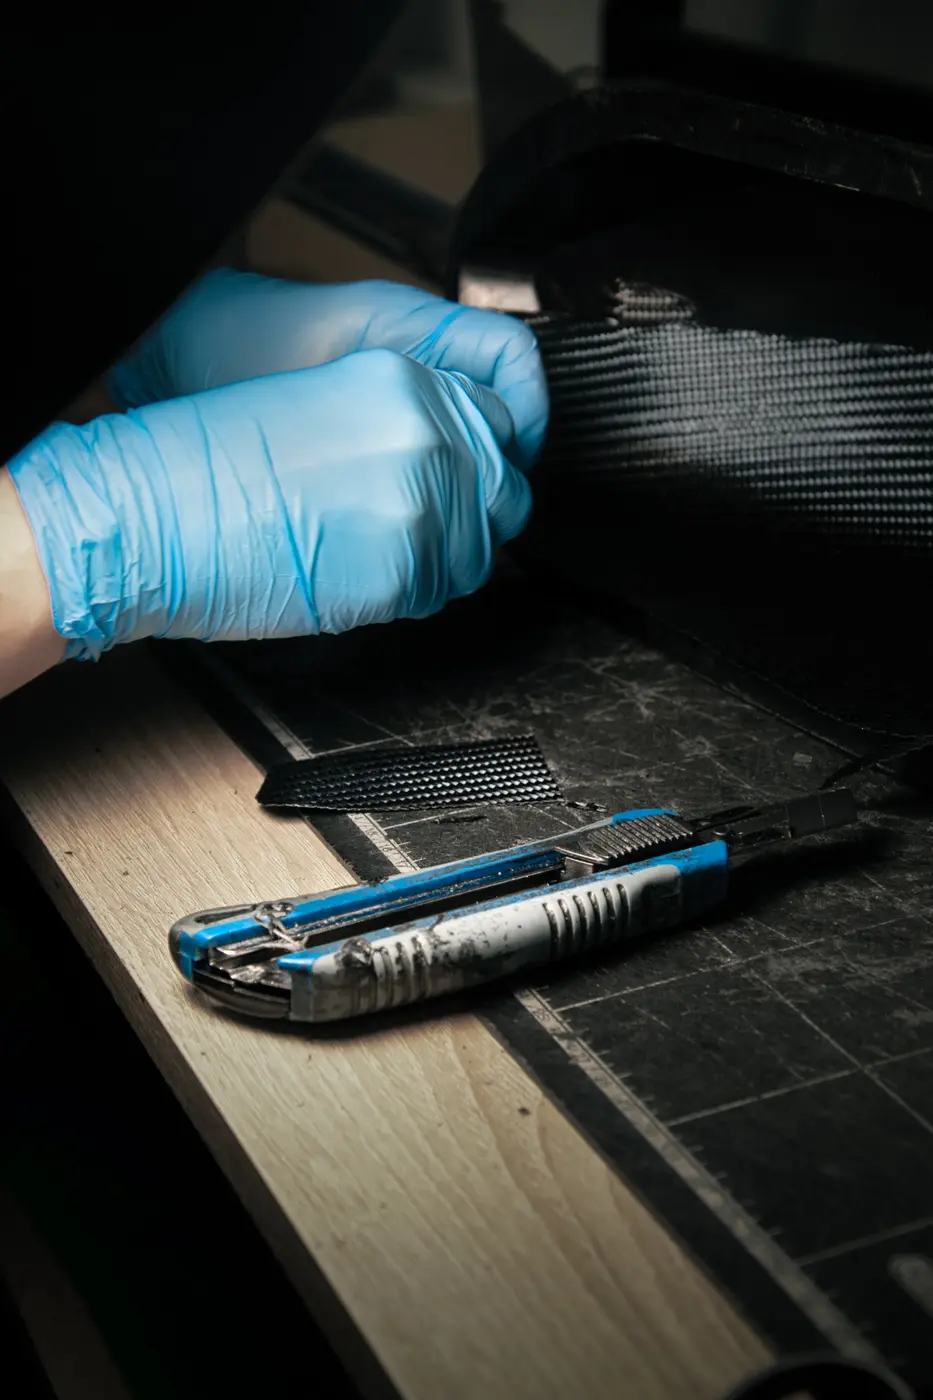
Prepregmaterialen worden voorbereid en gelamineerd volgens vastgelegde snijsjablonen en laminaatschema’s. Vezeloriëntatie, overlappingen, lokale versterkingen en inserts worden afgestemd op de structurele en esthetische eisen van het onderdeel.
- Beheerste materiaalvoorbereiding
- Nauwkeurige vezeloriëntatie in de lagen en plaatsing van versterkingen
- Vastgelegde snijsjablonen en lamineerinstructies
Lees voor meer informatie over materiaalkeuze en verwerking onze gids over carbononderdelen uit prepreg.


Vacuümzakopbouw en uitharding in de autoclaaf
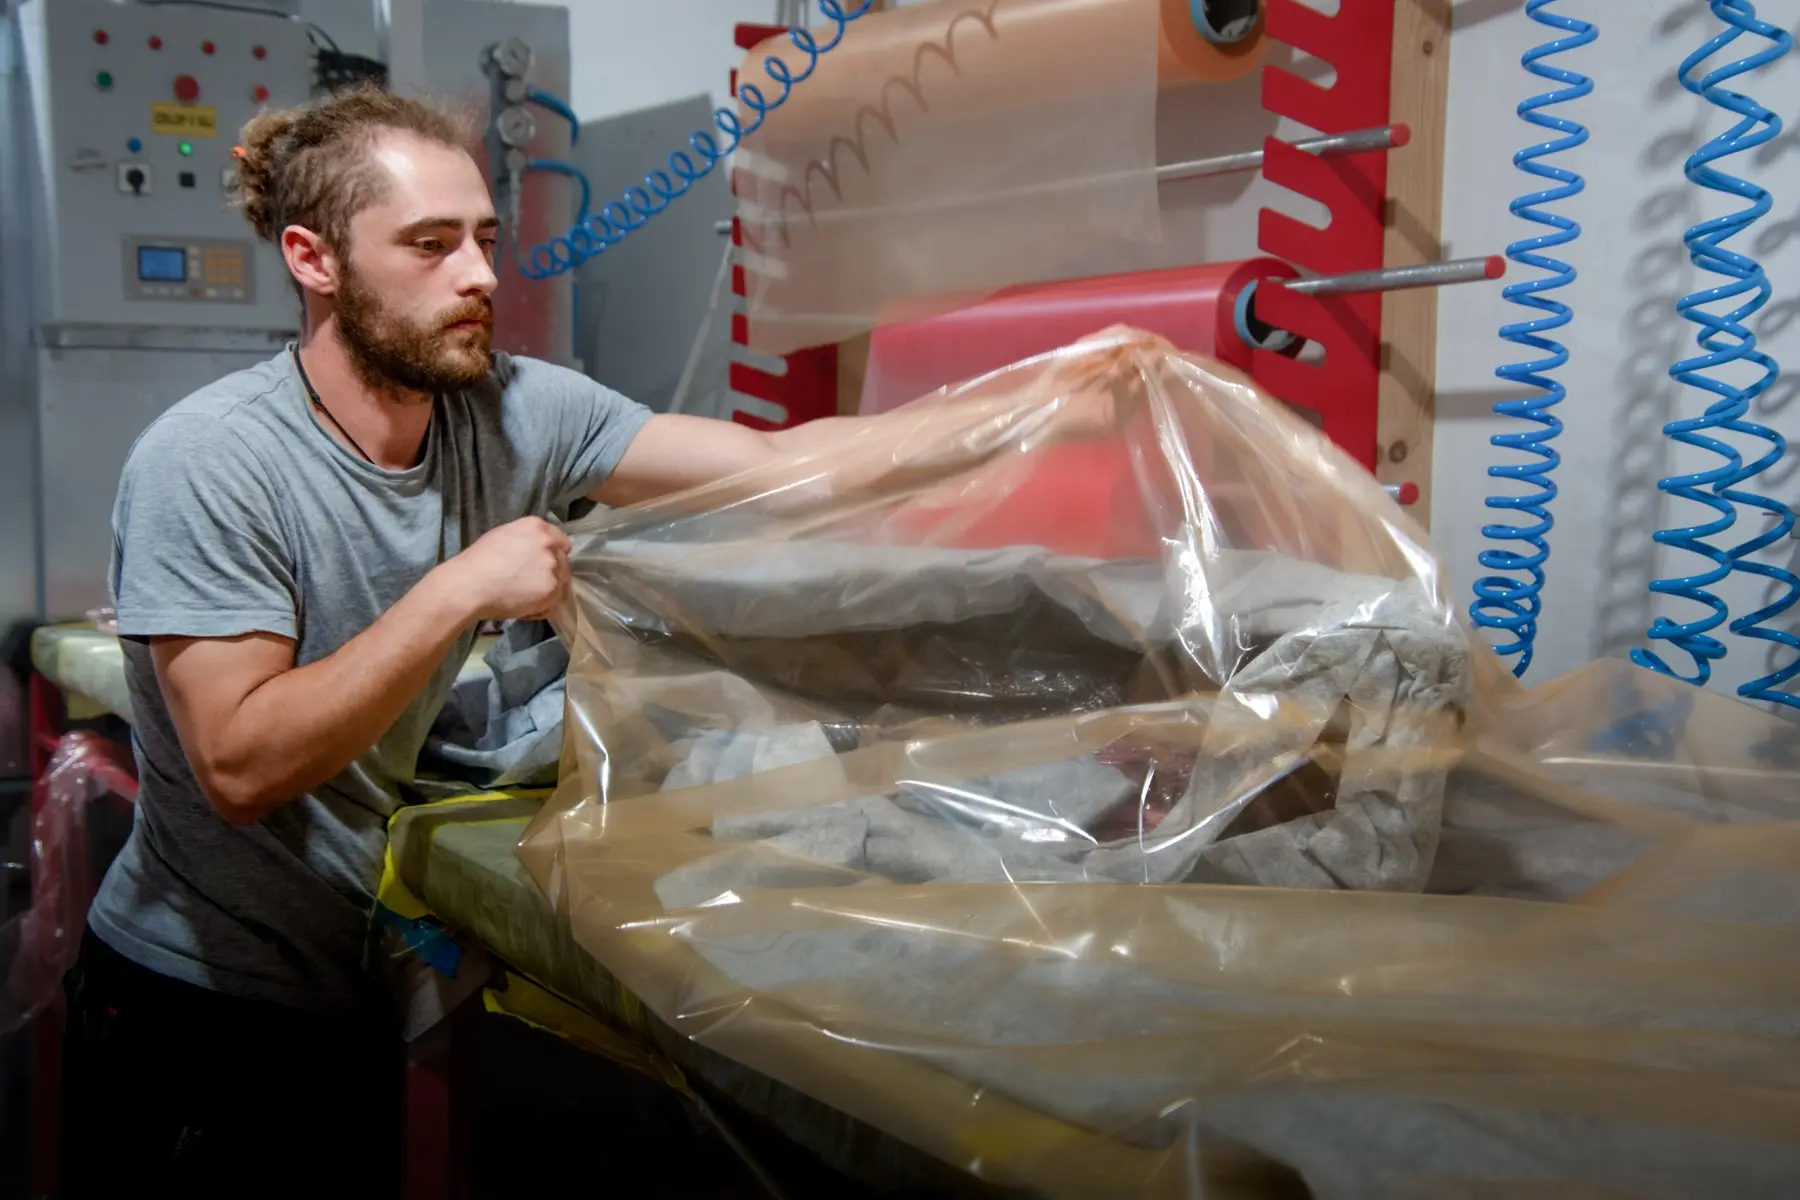
Vacuümzakken en gecontroleerde uithardingscycli consolideren het laminaat. Onze autoclaaf meet Ø2.000 × 3.000 mm; de bruikbare onderdeelafmetingen hangen af van de mallen en de belading.
- Beheerste druk en temperatuur
- Vastgelegde uithardingsparameters voor herhaalproductie
- Geschikt voor complexe geometrieën en hoogwaardige zichtoppervlakken
Binnenmaten van de autoclaafØ2.000 × 3.000 mm
Onze gids over carbonproductie in de autoclaaf legt het proces uit, van gereedschapsvoorbereiding tot inspectie van het afgewerkte onderdeel.
Trimmen, verlijmen en montage
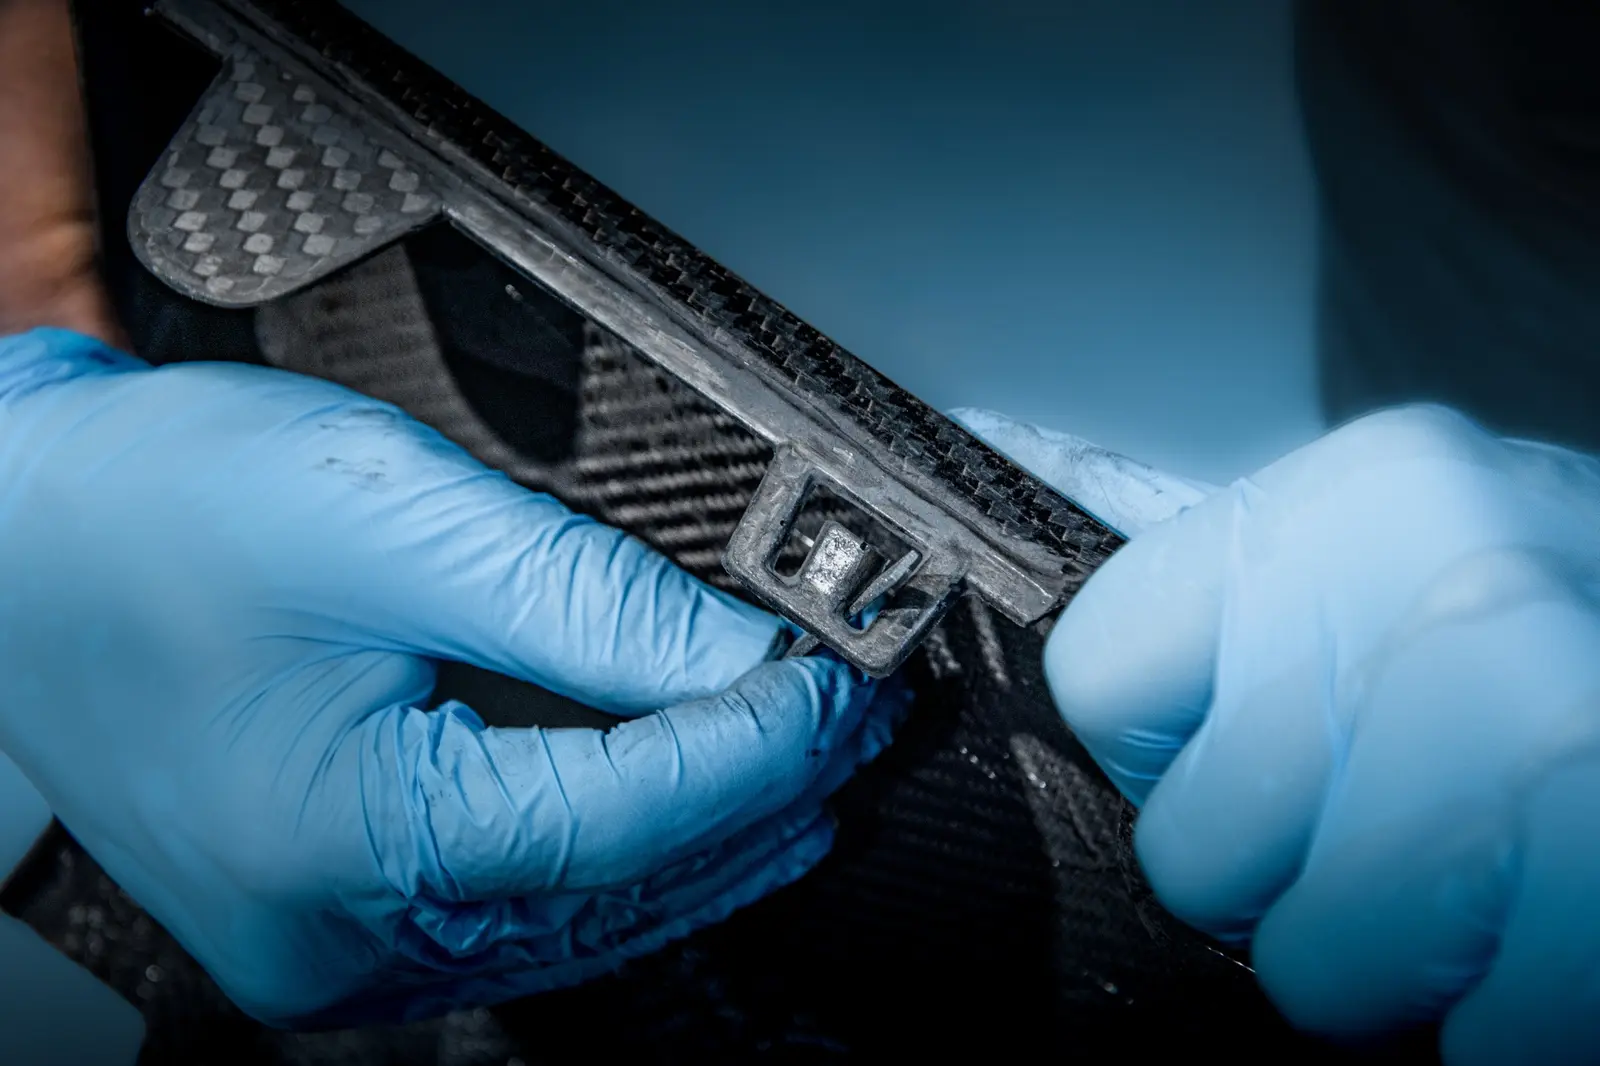
Na het uitharden worden de componenten getrimd, geboord en voorbereid voor de eindmontage. Inserts, beugels en meerdelige samenstellingen kunnen volgens de projecteisen worden geïntegreerd door verlijming of mechanische verbindingen.
- CNC-trimmen waar zinvol
- Integratie van inserts en beugels
- Vastgelegde volgorde voor trimmen en montage

Kwaliteitscontrole en serieproductie
Afgewerkte componenten worden gecontroleerd op projectspecifieke eisen voor uiterlijk, maatvoering en passing. Vastgelegde productieparameters ondersteunen de overgang van eerste prototypes naar terugkerende batches.
- Visuele en maatcontrole
- Projectspecifieke acceptatiecriteria
- Beheerste overgang van prototype naar herhaalproductie
PROJECTINPUT
Wat u kunt sturen voor een eerste beoordeling
01
Geometrie
CAD-bestanden, tekeningen, scangegevens of een bestaand onderdeel.
02
Vereisten
Toepassing, belastinggevallen, interfaces, afmetingen en vereiste oppervlakteafwerking.
03
Productieomvang
Verwacht aantal, gewenste planning, budgetbandbreedte en huidige projectfase.
Ook concepten in een vroege fase zijn welkom. Volledige productiegegevens zijn niet nodig voor een eerste gesprek.
Bereidt u een aanvraag voor? Onze inkoopgids voor carbononderdelen op maat beschrijft welke eisen u moet vastleggen en hoe u productievoorstellen vergelijkt.
START EEN PROJECT
Heeft u een component, CAD-model of concept in een vroege fase?
Stuur ons de informatie waarover u beschikt. Ons productieteam beoordeelt de geometrie, de matrijsstrategie, de verwachte volumes en de meest geschikte vervolgstap.
NDA beschikbaar voordat vertrouwelijke bestanden worden gedeeld.