Fabrico de peças em carbono em autoclave: processo, vantagens e limitações
O fabrico em autoclave utiliza calor e pressão controlados para curar um componente em compósito. Numa peça de carbono, esta é uma fase de um processo que começa pela escolha do material e das ferramentas e prossegue com recorte, montagem e inspeção.
Compreender o processo completo ajuda os compradores a avaliar uma proposta de fabrico. A autoclave é um recurso produtivo útil, mas a qualidade do componente final também depende do que acontece antes e depois da cura.
O que acontece dentro da autoclave?
Num processo típico com pré-impregnado, as camadas são colocadas sobre uma ferramenta e fechadas num saco de vácuo estanque. O sistema de vácuo retira o ar do conjunto ensacado; a câmara pressurizada aplica pressão exterior, enquanto o aquecimento controlado favorece o escoamento e a cura da resina. Em conjunto, as condições especificadas ajudam a consolidar o laminado.
O material e o método de processamento devem ser compatíveis. O guia da Gurit Guide to Composites apresenta uma visão técnica dos processos de fabrico em autoclave e de outros métodos. Para saber mais sobre o material, consulte a nossa explicação sobre pré-impregnado de carbono.
O processo de fabrico, das ferramentas à inspeção
1. Analisar o componente e preparar as ferramentas
O plano de produção parte da geometria, das interfaces, do acabamento e das quantidades previstas. Estes requisitos orientam a configuração das ferramentas e os trabalhos posteriores de recorte e montagem.
A análise das ferramentas deve também definir como a peça será desmoldada e onde será vedado o saco de vácuo. Estes pormenores são mais fáceis de resolver antes de fabricar a ferramenta.
2. Cortar e colocar as camadas de pré-impregnado
A equipa prepara o material e coloca as camadas de acordo com a definição do laminado. O trabalho respeita as posições, orientações, sobreposições e reforços locais previstos.
Para o comprador, importa distinguir a forma da definição de fabrico. Uma superfície CAD descreve a geometria; a documentação de produção deve também estabelecer como essa geometria será realizada.
3. Preparar e verificar o saco de vácuo
O ensacamento deve ser adequado à peça, à ferramenta e ao processo de cura. Antes da cura, verificam-se as vedações, as ligações e a posição do saco. As zonas onde o material ou o saco não acompanham corretamente a ferramenta devem ser corrigidas nesta fase.
Por isso, é importante discutir cedo as geometrias complexas. Um pormenor aparentemente simples em CAD pode dificultar a colocação das camadas ou o ensacamento e aumentar o trabalho na produção recorrente.
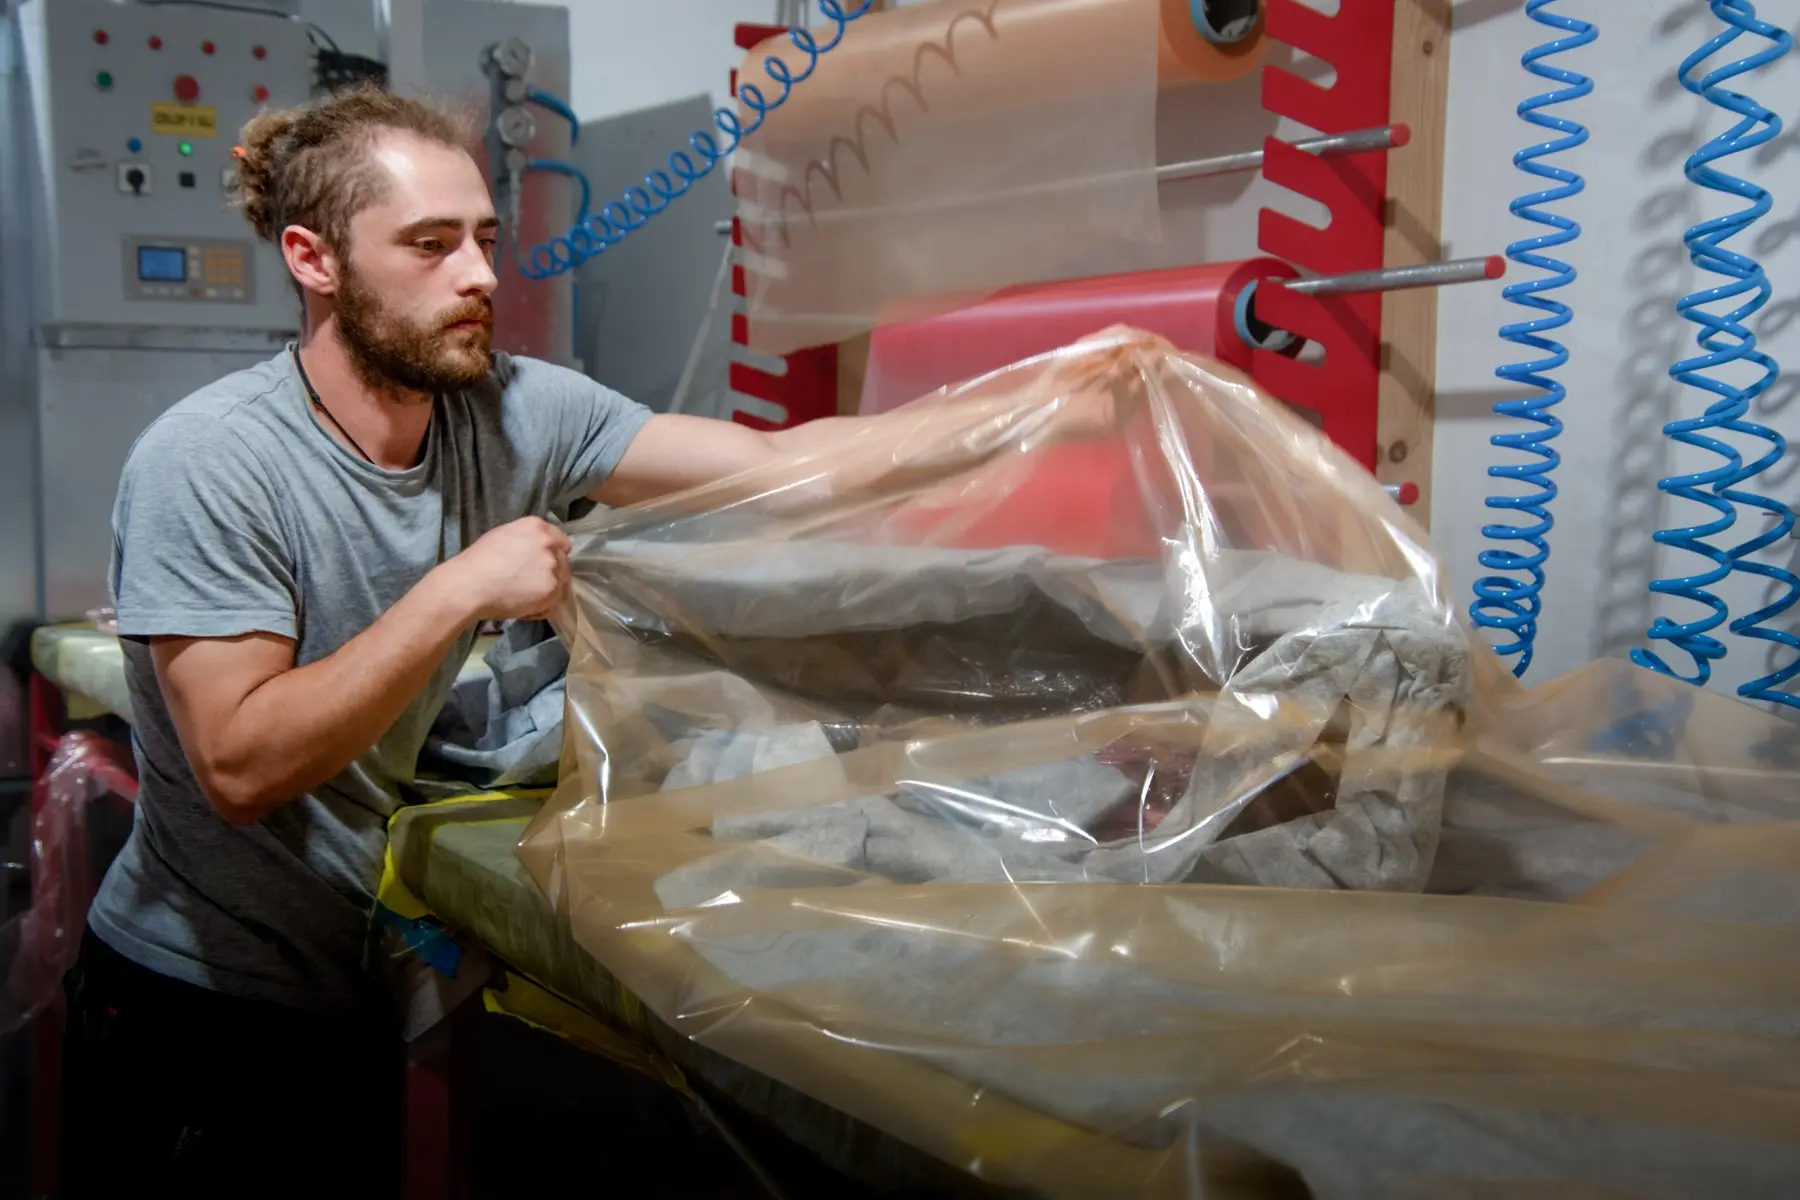
Preparação do ensacamento a vácuo na CCS. O sistema é preparado em torno da ferramenta antes de introduzir o conjunto na autoclave.
4. Executar o ciclo de cura especificado
O conjunto é colocado na autoclave e processado segundo o ciclo definido. Temperatura, pressão, tempo e configuração do vácuo são ajustados ao material e ao método de fabrico escolhidos.
Um orçamento não deve basear-se numa receita de cura universal. Se o cliente especificar um material ou processo particular, o fabricante precisa dessa informação antes de confirmar a compatibilidade com os seus equipamentos e ferramentas.
5. Arrefecer, desmoldar e concluir o componente
Após o ciclo e o arrefecimento necessário, o componente é retirado da ferramenta. Os trabalhos restantes podem incluir recorte, furação, colagem de insertos, fixação de suportes e montagem.
Uma peça moldada e um conjunto pronto a instalar correspondem a âmbitos de fornecimento diferentes. Confirme qual o estado incluído no orçamento, sobretudo se outro fornecedor realizar a pintura ou a integração final.
6. Inspecionar segundo os requisitos acordados
A aceitação deve basear-se nos requisitos do projeto: dimensões relevantes, ajuste, superfícies visíveis e pormenores de montagem. Se forem necessários ensaios ou documentos adicionais, o método, a responsabilidade e o custo devem ser acordados antes da produção.
Na Custom Carbon Solutions, as verificações visuais e dimensionais fazem parte do nosso processo de fabrico de peças em carbono. Os critérios de aceitação são definidos em função do componente e do estado previsto de fornecimento.
O que torna o processo repetível?
A repetibilidade resulta de um método de fabrico definido. Os requisitos de material, laminado, ferramentas e cura devem manter-se alinhados com a revisão aprovada da peça. O recorte e a montagem também são importantes: uma casca moldada de forma consistente só é útil se o componente acabado for adequado à aplicação.
Na passagem para lotes recorrentes, pergunte que amostra ou desenho define a configuração aprovada, que características serão inspecionadas e como serão introduzidas as alterações de projeto.
Por exemplo, mudar a posição de um suporte colado após a aprovação de uma amostra pode afetar o dispositivo de montagem e a verificação do ajuste, mesmo que a casca exterior não mude. O plano de produção deve contemplar essa alteração.
Quais são as limitações práticas?
Ferramentas e espaço útil. O conjunto completo tem de caber na câmara, incluindo molde, suportes, ensacamento e ligações. As dimensões da peça, por si só, não bastam para confirmar se o trabalho pode ser processado.
Custos e planeamento. A proposta deve considerar ferramentas, preparação, tempo de utilização do equipamento e operações após a cura. Pergunte como a dimensão do lote solicitado afeta o plano de produção.
Acabamento e validação. A cura em autoclave não demonstra, por si só, que a peça cumpre todos os requisitos estéticos, dimensionais ou estruturais. As inspeções e validações acordadas continuam a ser necessárias.
Adequação do processo. O equipamento deve corresponder ao projeto. Quando a aplicação não exige o método proposto, é razoável comparar alternativas com os mesmos requisitos para a peça acabada.
Fabrico em autoclave na Custom Carbon Solutions
A nossa unidade em Liubliana, na Eslovénia, dispõe de uma autoclave com uma câmara de 2.000 mm de diâmetro e 3.000 mm de comprimento. A capacidade útil depende das ferramentas completas e do conjunto ensacado, pelo que analisamos a geometria antes de confirmar que cabe.
Trabalhamos com protótipos, pequenas séries e produção recorrente. O âmbito disponível inclui ferramentas, colocação de pré-impregnados, cura em autoclave, recorte, colagem e montagem.
Envie o modelo CAD ou a informação de referência, as quantidades previstas, a utilização pretendida e o acabamento necessário. Fale com a nossa equipa sobre o seu projeto de fabrico em autoclave para definir os próximos passos. É possível celebrar um acordo de confidencialidade (NDA) antes de partilhar ficheiros confidenciais.
Deixar um comentário