Carbonfertigung im Autoklaven: Verfahren, Vorteile und Grenzen
Bei der Autoklavfertigung wird ein Verbundbauteil unter kontrollierter Wärme- und Druckeinwirkung ausgehärtet. Bei einem Carbonteil ist dies ein Schritt in einem Prozess, der mit Material- und Werkzeugentscheidungen beginnt und sich mit Beschnitt, Montage und Prüfung fortsetzt.
Das Verständnis des gesamten Ablaufs hilft Auftraggebern, ein Fertigungsangebot zu bewerten. Ein Autoklav ist eine wertvolle Fertigungsmöglichkeit. Die Qualität des fertigen Bauteils hängt jedoch auch von den Arbeiten vor und nach der Aushärtung ab.
Was geschieht im Autoklaven?
Bei einem typischen Prepregprozess werden die Laminatlagen auf einem Werkzeug abgelegt und mit einem abgedichteten Vakuumaufbau umschlossen. Das Vakuumsystem entfernt Luft aus dem Aufbau; die Druckkammer übt äußeren Druck aus, während kontrolliertes Erwärmen Harzfluss und Aushärtung unterstützt. Die festgelegten Bedingungen wirken gemeinsam auf die Konsolidierung des Laminats.
Material und Verarbeitungsverfahren müssen zusammenpassen. Der Gurit-Leitfaden Guide to Composites bietet einen technischen Überblick über Autoklav- und andere Fertigungsverfahren. Zum Material selbst finden Sie weitere Informationen in unserer Erläuterung zum Thema Carbonprepreg.
Der Fertigungsprozess: vom Werkzeug bis zur Prüfung
1. Bauteil prüfen und Werkzeuge vorbereiten
Die Produktionsplanung beginnt mit Geometrie, Schnittstellen, Oberflächenausführung und erwarteten Stückzahlen. Diese Anforderungen bestimmen das Werkzeugkonzept und die spätere Bearbeitung und Montage.
Bei der Werkzeugprüfung sollte auch geklärt werden, wie das Bauteil entformt wird und wo der Vakuumaufbau abgedichtet werden kann. Solche Details lassen sich vor dem Werkzeugbau leichter lösen.
2. Prepreglagen zuschneiden und ablegen
Das Fertigungsteam bereitet das Material vor und baut das Bauteil gemäß der Laminatdefinition auf. Dazu gehören die vorgesehenen Lagenpositionen, Orientierungen, Überlappungen und lokalen Verstärkungen.
Für Auftraggeber ist die Unterscheidung zwischen Form und Fertigungsdefinition wichtig. Eine CAD-Fläche beschreibt die Geometrie; die Fertigungsunterlagen müssen auch festlegen, wie diese Geometrie hergestellt wird.
3. Vakuumaufbau vorbereiten und prüfen
Der Vakuumaufbau muss zu Bauteil, Werkzeug und Aushärteprozess passen. Abdichtungen, Anschlüsse und die Folienlage werden vor der Aushärtung geprüft. Bereiche, in denen Material oder Folie der Werkzeugkontur nicht korrekt folgen, müssen in dieser Phase korrigiert werden.
Deshalb sollte komplexe Geometrie frühzeitig besprochen werden. Ein im CAD einfach wirkendes Detail kann die Lagenablage oder den Vakuumaufbau erschweren und den Aufwand bei wiederkehrender Fertigung erhöhen.
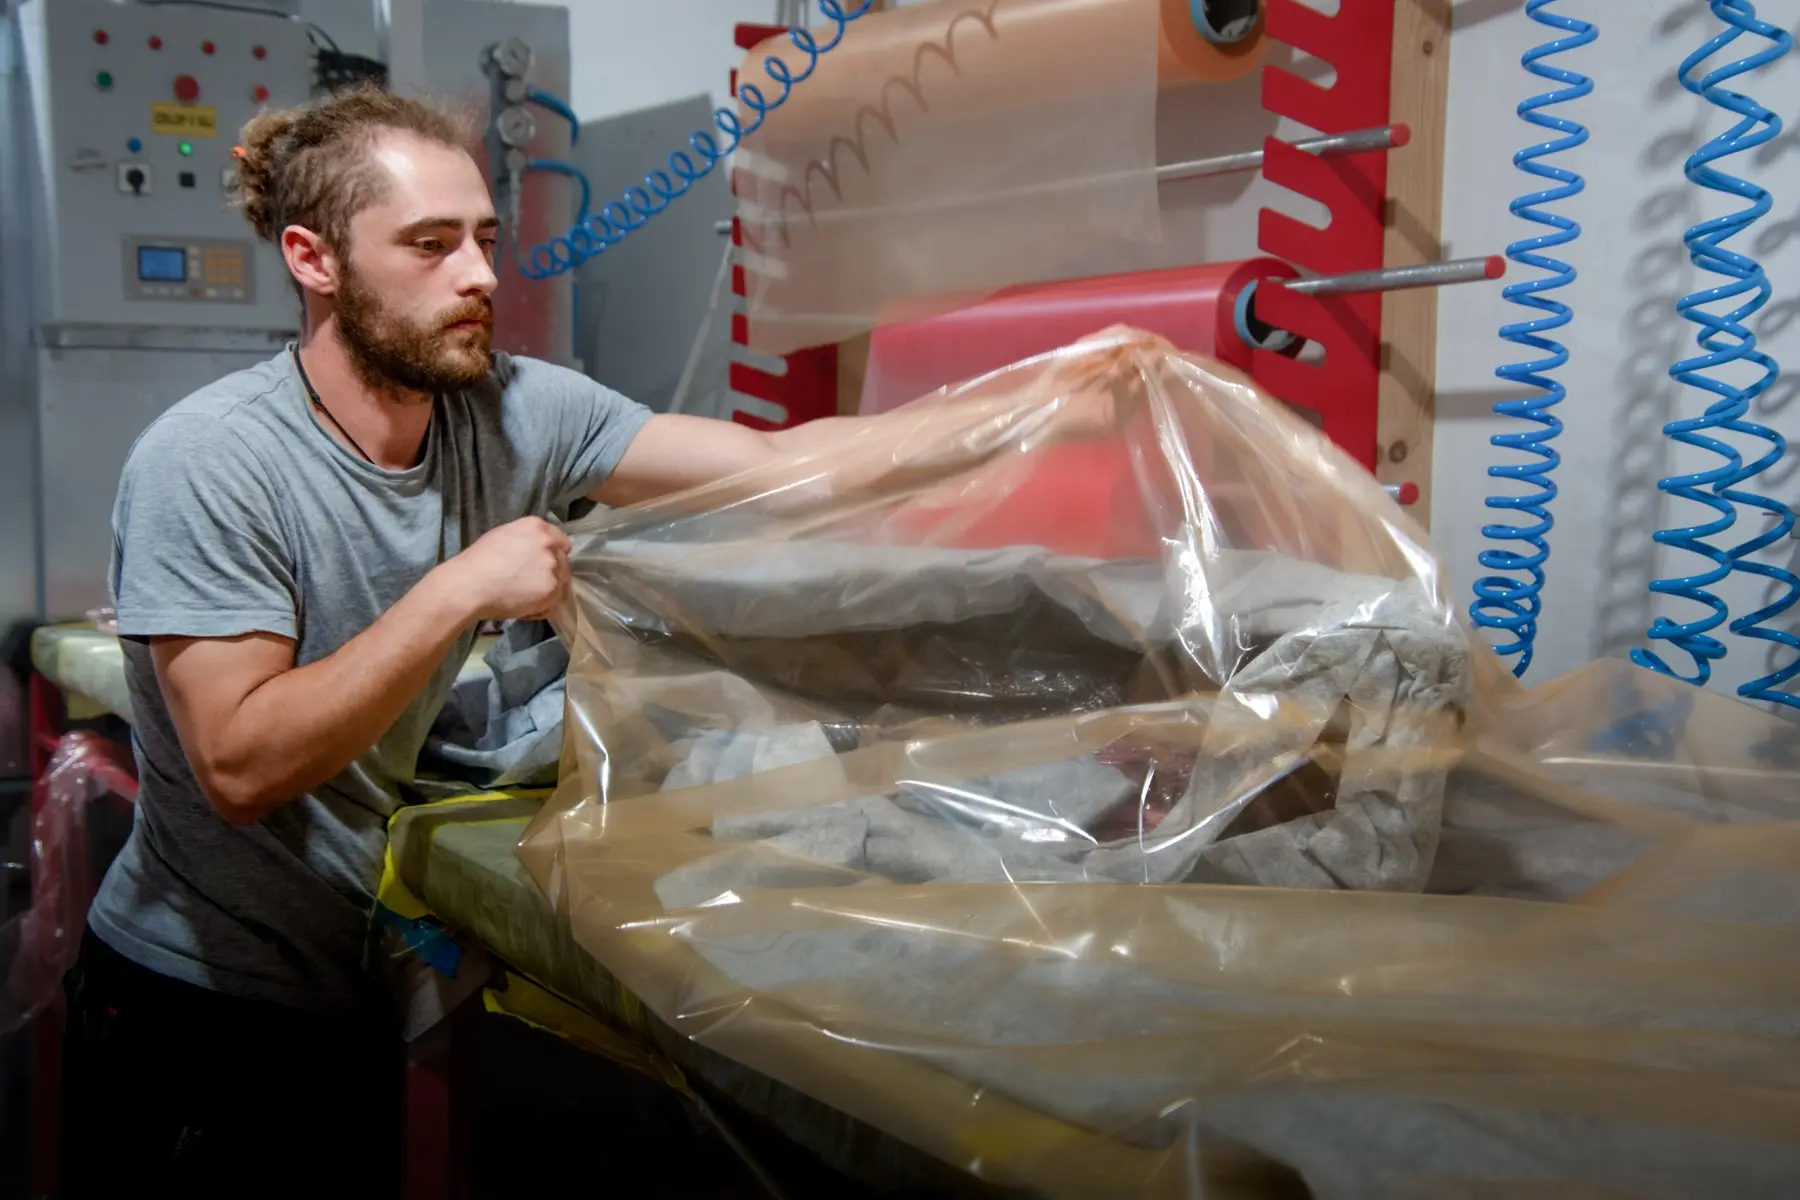
Vorbereitung des Vakuumaufbaus bei CCS. Der Aufbau wird um das Werkzeug angeordnet, bevor die Einheit in den Autoklaven kommt.
4. Den vorgegebenen Aushärtezyklus durchführen
Die Einheit wird in den Autoklaven eingebracht und mit dem definierten Zyklus verarbeitet. Temperatur, Druck, Zeit und Vakuumführung werden auf Material und Fertigungsverfahren abgestimmt.
Ein Angebot sollte nicht auf einem universellen Aushärterezept beruhen. Schreibt der Kunde ein bestimmtes Material oder Verfahren vor, benötigt der Hersteller diese Information, bevor er die Eignung seiner Anlagen und Werkzeuge bestätigt.
5. Abkühlen, entformen und das Bauteil fertigstellen
Nach dem Zyklus und der erforderlichen Abkühlung wird das Bauteil entformt. Weitere Arbeiten können Beschnitt, Bohren, Einkleben von Einsätzen, Anbringen von Haltern und Montage umfassen.
Ein geformtes Bauteil und eine einbaufertige Baugruppe sind unterschiedliche Lieferumfänge. Klären Sie, welcher Zustand angeboten wird, besonders wenn ein anderer Lieferant die Lackierung oder endgültige Integration übernimmt.
6. Anhand der vereinbarten Anforderungen prüfen
Die Abnahme sollte sich auf die Projektanforderungen beziehen: relevante Maße, Passung, Sichtflächen und Montagedetails. Sind zusätzliche Prüfungen oder Unterlagen erforderlich, müssen Methode, Verantwortung und Kosten vor Fertigungsbeginn vereinbart werden.
Bei Custom Carbon Solutions sind Sicht- und Maßprüfungen Bestandteil unseres Fertigungsprozesses für Carbonbauteile. Die Abnahmekriterien werden auf das Bauteil und den vorgesehenen Lieferzustand abgestimmt.
Was macht den Prozess wiederholbar?
Wiederholbarkeit entsteht durch ein definiertes Fertigungsverfahren. Anforderungen an Material, Laminat, Werkzeuge und Aushärtung müssen mit dem freigegebenen Bauteilstand übereinstimmen. Auch Beschnitt und Montage sind entscheidend: Eine gleichmäßig gefertigte Schale ist nur dann nützlich, wenn das fertige Bauteil zur Anwendung passt.
Fragen Sie beim Übergang zu wiederkehrenden Losen, welches Muster oder welche Zeichnung die freigegebene Ausführung festlegt, welche Merkmale geprüft werden und wie Konstruktionsänderungen eingeführt werden.
Wird beispielsweise die Position eines geklebten Halters nach der Musterfreigabe geändert, kann dies die Montagevorrichtung und Passungsprüfung beeinflussen, obwohl die äußere Schale gleich bleibt. Die Produktionsplanung muss diese Änderung berücksichtigen.
Welche praktischen Grenzen gibt es?
Werkzeuge und nutzbarer Raum. Die gesamte Einheit muss in die Kammer passen, einschließlich Form, Auflagen, Vakuumaufbau und Anschlüssen. Die Bauteilmaße allein reichen nicht aus, um die Durchführbarkeit zu bestätigen.
Kosten und Terminplanung. Das Angebot muss Werkzeugbau, Vorbereitung, Anlagenzeit und Arbeiten nach der Aushärtung berücksichtigen. Fragen Sie, wie sich die gewünschte Losgröße auf die Produktionsplanung auswirkt.
Oberflächenausführung und Validierung. Eine Autoklavaushärtung belegt allein nicht, dass sämtliche optischen, maßlichen oder strukturellen Anforderungen erfüllt sind. Die vereinbarten Prüf- und Validierungsmaßnahmen bleiben erforderlich.
Eignung des Verfahrens. Die Anlage muss zum Projekt passen. Erfordert die Anwendung das vorgeschlagene Verfahren nicht, ist ein Vergleich mit Alternativen anhand derselben Anforderungen an das fertige Bauteil sinnvoll.
Autoklavfertigung bei Custom Carbon Solutions
Unser Fertigungsstandort in Ljubljana, Slowenien, verfügt über einen Autoklaven mit 2.000 mm Kammerdurchmesser und 3.000 mm Länge. Die nutzbare Kapazität hängt vom vollständigen Werkzeug- und Vakuumaufbau ab. Deshalb prüfen wir die Geometrie, bevor wir bestätigen, dass ein Projekt hineinpasst.
Wir unterstützen Prototypen, Kleinserien und wiederkehrende Fertigung. Zum möglichen Leistungsumfang gehören Werkzeugbau, Prepreg-Lagenablage, Autoklavaushärtung, Beschnitt, Kleben und Montage.
Senden Sie Ihr CAD-Modell oder Referenzinformationen, die erwarteten Stückzahlen, den Einsatzzweck und die gewünschte Oberflächenausführung. Besprechen Sie Ihr Autoklav-Fertigungsprojekt mit unserem Team und legen Sie gemeinsam mit uns die nächsten Schritte fest. Vor dem Austausch vertraulicher Dateien kann eine Geheimhaltungsvereinbarung (NDA) geschlossen werden.
Einen Kommentar hinterlassen