Produzione di componenti in carbonio in autoclave: processo, vantaggi e limiti
La produzione in autoclave utilizza calore e pressione controllati per polimerizzare un componente in composito. Per un pezzo in carbonio, è una fase di un processo che parte dalla scelta del materiale e delle attrezzature e prosegue con rifilatura, assemblaggio e controllo.
Comprendere il processo completo aiuta gli acquirenti a valutare una proposta produttiva. L’autoclave è una risorsa utile, ma la qualità del componente finito dipende anche dalle operazioni precedenti e successive alla polimerizzazione.
Cosa avviene all’interno dell’autoclave?
In un processo tipico con prepreg, gli strati vengono posati su uno stampo e racchiusi in un sacco a vuoto sigillato. Il sistema di vuoto rimuove l’aria dal sacco; la camera pressurizzata esercita pressione esterna, mentre il riscaldamento controllato favorisce il flusso e la polimerizzazione della resina. Queste condizioni contribuiscono insieme al consolidamento del laminato.
Materiale e metodo di lavorazione devono essere compatibili. La guida di Gurit Guide to Composites fornisce una panoramica tecnica dei processi in autoclave e di altre tecniche produttive. Per conoscere il materiale, consultate la nostra spiegazione del prepreg in fibra di carbonio.
Il processo produttivo, dalle attrezzature al controllo
1. Esaminare il componente e preparare le attrezzature
Il piano produttivo parte da geometria, interfacce, finitura e quantità previste. Questi requisiti orientano la configurazione delle attrezzature e le successive attività di rifilatura e assemblaggio.
La revisione delle attrezzature deve chiarire anche come estrarre il componente dallo stampo e dove sigillare il sacco a vuoto. Questi dettagli sono più semplici da risolvere prima di costruire lo stampo.
2. Tagliare e posizionare gli strati di prepreg
Il team prepara il materiale e lamina il componente secondo la definizione del laminato. Si rispettano posizioni, orientamenti, sovrapposizioni e rinforzi locali previsti.
Per l’acquirente è utile distinguere tra forma e definizione produttiva. Una superficie CAD descrive la geometria; la documentazione di produzione deve anche stabilire come realizzarla.
3. Preparare e controllare il sacco a vuoto
La preparazione del sacco deve essere adatta a pezzo, stampo e processo di polimerizzazione. Prima del ciclo si verificano sigillature, raccordi e posizione del sacco. Le zone in cui il materiale o il sacco non seguono correttamente lo stampo richiedono attenzione in questa fase.
Per questo è opportuno discutere presto le geometrie complesse. Un dettaglio apparentemente semplice nel CAD può rendere più difficili la laminazione o la preparazione del sacco e aumentare il lavoro nella produzione ricorrente.
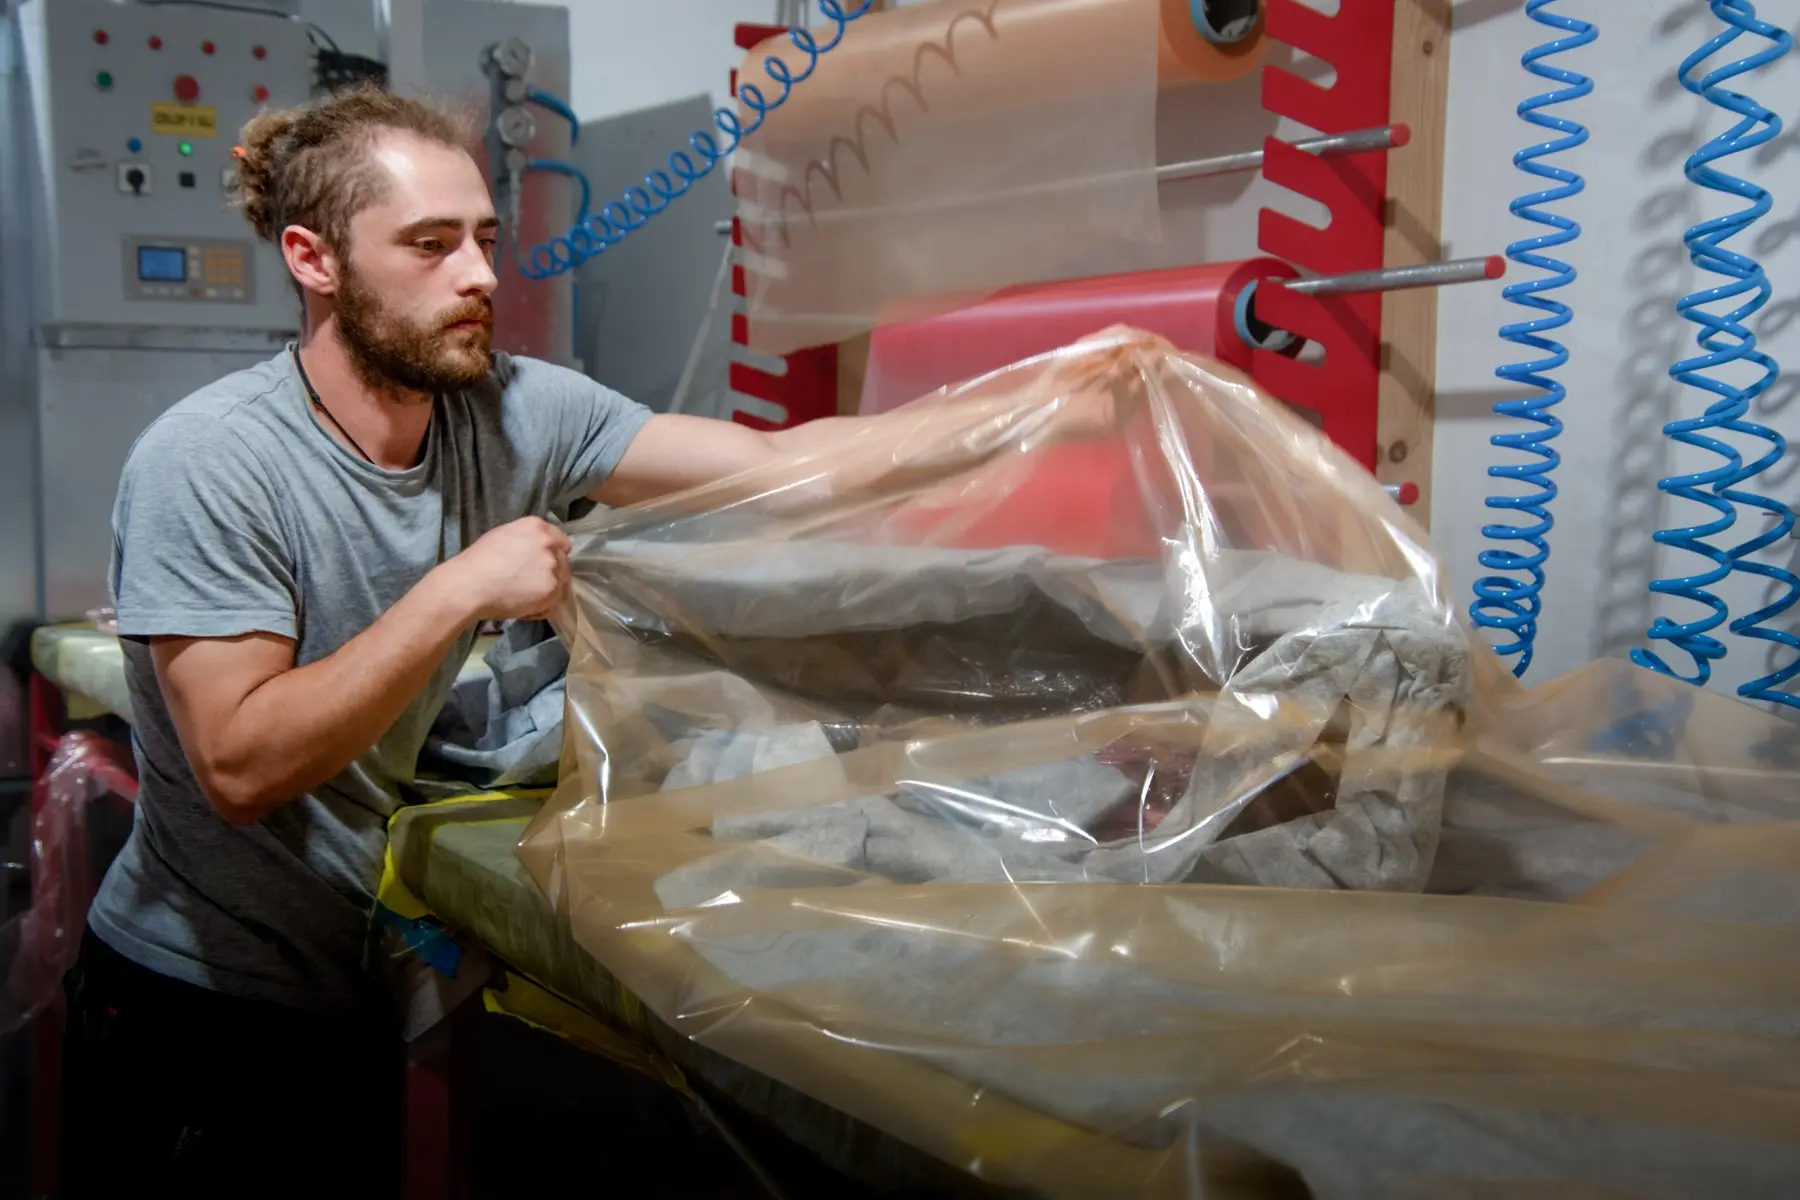
Preparazione del sacco a vuoto in CCS. Il sistema viene predisposto intorno allo stampo prima di introdurre l’insieme nell’autoclave.
4. Eseguire il ciclo di polimerizzazione specificato
L’insieme viene caricato nell’autoclave e lavorato secondo il ciclo definito. Temperatura, pressione, durata e gestione del vuoto vengono stabilite in base al materiale e al metodo produttivo scelti.
Un preventivo non dovrebbe basarsi su una ricetta di polimerizzazione universale. Se il cliente prescrive un materiale o un processo specifico, il produttore deve saperlo prima di confermare la compatibilità con impianti e attrezzature.
5. Raffreddare, sformare e completare il componente
Dopo il ciclo e il raffreddamento necessario, il componente viene estratto dallo stampo. Le lavorazioni residue possono includere rifilatura, foratura, incollaggio di inserti, fissaggio di staffe e assemblaggio.
Un pezzo stampato e un assieme pronto per l’installazione sono ambiti di fornitura differenti. Verificate quale stato sia incluso nel preventivo, soprattutto se verniciatura o integrazione finale saranno affidate a un altro fornitore.
6. Controllare secondo i requisiti concordati
L’accettazione deve fare riferimento ai requisiti di progetto: quote rilevanti, accoppiamenti, superfici visibili e dettagli di assemblaggio. Se servono prove o documenti aggiuntivi, occorre concordarne metodo, responsabilità e costi prima della produzione.
In Custom Carbon Solutions, i controlli visivi e dimensionali fanno parte del nostro processo di produzione dei componenti in carbonio. I criteri di accettazione sono definiti in base al componente e allo stato previsto alla consegna.
Cosa rende ripetibile il processo?
La ripetibilità deriva da un metodo produttivo definito. Requisiti di materiale, laminato, attrezzature e polimerizzazione devono restare coerenti con la revisione approvata del pezzo. Contano anche rifilatura e assemblaggio: un guscio stampato in modo costante è utile solo se il componente finito è adatto alla sua applicazione.
Nel passaggio a lotti ricorrenti, chiedete quale campione o disegno definisce la configurazione approvata, quali caratteristiche verranno controllate e come saranno introdotte le modifiche progettuali.
Ad esempio, spostare una staffa incollata dopo l’approvazione del campione può influire sull’attrezzatura di assemblaggio e sulla verifica dell’accoppiamento, anche se il guscio esterno non cambia. Il piano produttivo deve recepire tale modifica.
Quali sono i limiti pratici?
Attrezzature e spazio utile. L’intero insieme deve entrare nella camera, compresi stampo, supporti, sacco e raccordi. Le sole dimensioni del pezzo non bastano per confermare la fattibilità della lavorazione.
Costi e pianificazione. La proposta deve considerare attrezzature, preparazione, tempo di utilizzo dell’impianto e operazioni successive alla polimerizzazione. Chiedete come la dimensione del lotto influisce sul piano produttivo.
Finitura e validazione. La polimerizzazione in autoclave non dimostra da sola che il componente soddisfi ogni requisito estetico, dimensionale o strutturale. Restano necessari i controlli e le attività di validazione concordati.
Idoneità del processo. L’impianto deve essere adatto al progetto. Quando l’applicazione non richiede il metodo proposto, è ragionevole confrontare alternative rispetto agli stessi requisiti del componente finito.
La produzione in autoclave in Custom Carbon Solutions
Il nostro stabilimento di Lubiana, in Slovenia, dispone di un’autoclave con camera di 2.000 mm di diametro e 3.000 mm di lunghezza. La capacità utile per un progetto dipende dalle attrezzature complete e dall’insieme sotto vuoto: esaminiamo quindi la geometria prima di confermare che l’insieme possa essere caricato nell’autoclave.
Supportiamo prototipi, piccole serie e produzione ricorrente. Le attività disponibili comprendono attrezzature, laminazione di prepreg, polimerizzazione in autoclave, rifilatura, incollaggio e assemblaggio.
Inviate il modello CAD o le informazioni di riferimento, le quantità previste, l’utilizzo finale e la finitura richiesta. Parlate con il nostro team del vostro progetto di produzione in autoclave per definire i prossimi passi. Prima dello scambio di file riservati è possibile sottoscrivere un accordo di riservatezza (NDA).
Lascia un commento