Fabrication de pièces carbone en autoclave : procédé, avantages et limites
La fabrication en autoclave utilise une chaleur et une pression contrôlées pour polymériser un composant composite. Pour une pièce carbone, il s’agit d’une étape d’un processus qui commence par le choix du matériau et de l’outillage et se poursuit par le détourage, l’assemblage et le contrôle.
Comprendre ce processus complet aide les acheteurs à évaluer une offre de fabrication. L’autoclave constitue un moyen de production utile, mais la qualité de la pièce dépend aussi des opérations réalisées avant et après la cuisson.
Que se passe-t-il dans l’autoclave ?
Dans un procédé classique utilisant du préimprégné, les plis sont déposés sur un outillage et enfermés sous une bâche à vide étanche. Le système de vide évacue l’air du montage ; la chambre pressurisée applique une pression extérieure, tandis que le chauffage contrôlé favorise l’écoulement et la polymérisation de la résine. Ensemble, les conditions prescrites contribuent à consolider le stratifié.
Le matériau et le procédé de mise en œuvre doivent être compatibles. Le guide de Gurit Guide to Composites présente les aspects techniques de la fabrication en autoclave et d’autres procédés. Pour le matériau lui-même, consultez notre présentation du préimprégné carbone.
Le procédé de fabrication, de l’outillage au contrôle
1. Examiner le composant et préparer l’outillage
Le plan de production part de la géométrie, des interfaces, de la finition et des quantités prévues. Ces exigences orientent la conception de l’outillage ainsi que le détourage et l’assemblage ultérieurs.
L’étude de l’outillage doit également préciser comment démouler la pièce et où assurer l’étanchéité de la bâche à vide. Ces détails sont plus faciles à résoudre avant la fabrication de l’outil.
2. Découper et positionner les plis de préimprégné
L’équipe prépare le matériau et réalise le drapage conformément à la définition du stratifié. Elle respecte les positions, orientations, recouvrements et renforts locaux prévus.
Pour l’acheteur, il est utile de distinguer la forme de la définition de fabrication. Une surface CAO décrit la géométrie ; la documentation de production doit aussi préciser comment elle sera réalisée.
3. Préparer et vérifier la mise sous vide
Le montage de mise sous vide doit convenir à la pièce, à l’outillage et au cycle de cuisson. Les joints, les raccords et la position de la bâche sont vérifiés avant la cuisson. Les zones où le matériau ou la bâche n’épousent pas correctement l’outil doivent être corrigées à ce stade.
C’est pourquoi les géométries complexes doivent être discutées en amont. Un détail simple en CAO peut compliquer le drapage ou la mise sous vide et augmenter le travail nécessaire lors des productions récurrentes.
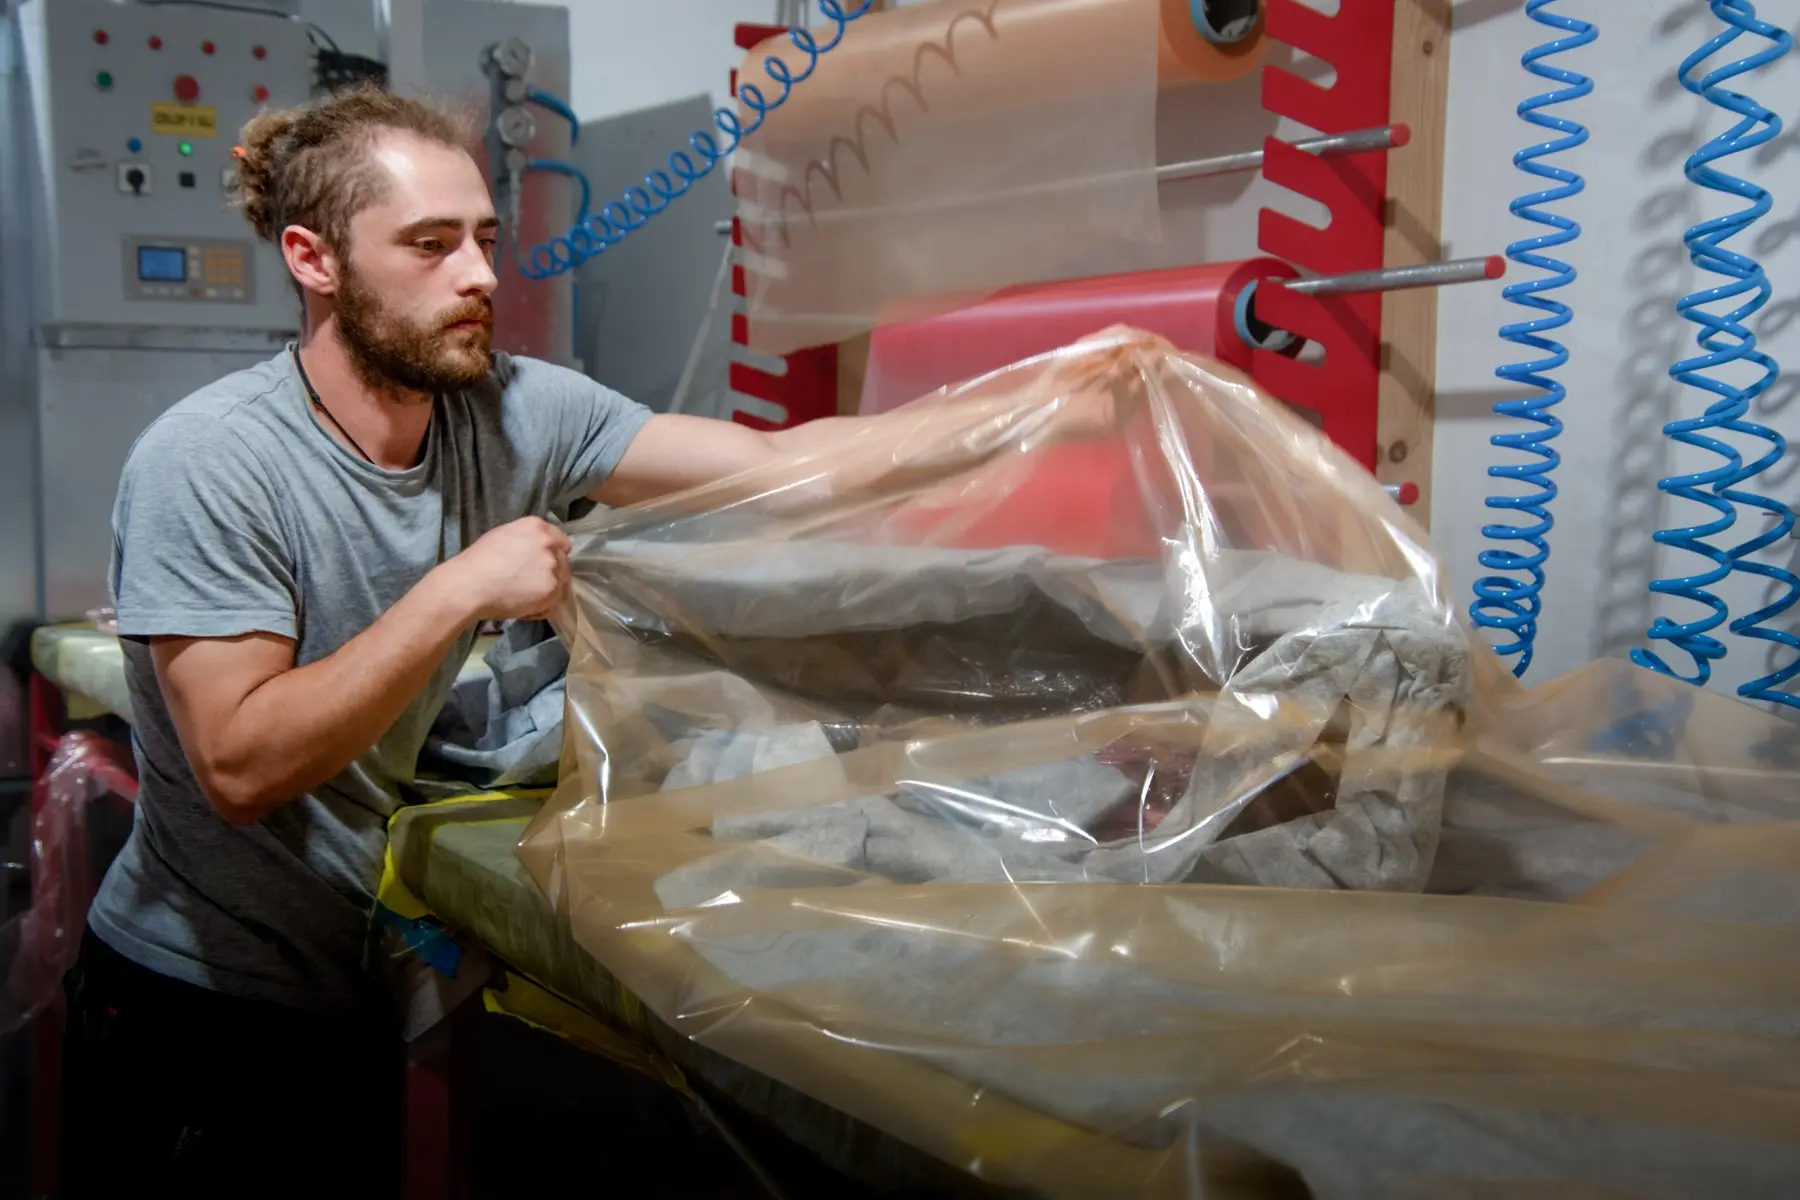
Préparation de la mise sous vide chez CCS. Le montage est réalisé autour de l’outillage avant l’introduction de l’ensemble dans l’autoclave.
4. Exécuter le cycle de cuisson spécifié
L’ensemble est chargé dans l’autoclave et traité selon le cycle défini. Température, pression, durée et configuration du vide sont adaptées au matériau et au procédé retenus.
Un devis ne doit pas reposer sur une recette de cuisson universelle. Si le client impose un matériau ou un procédé particulier, le fabricant doit en être informé avant de confirmer sa compatibilité avec ses équipements et outillages.
5. Refroidir, démouler et terminer le composant
Après le cycle et le refroidissement nécessaire, le composant est démoulé. Les opérations restantes peuvent comprendre le détourage, le perçage, le collage d’inserts, la fixation de supports et l’assemblage.
Une pièce moulée et un ensemble prêt à monter correspondent à des périmètres de fourniture différents. Vérifiez l’état inclus dans le devis, notamment si un autre prestataire effectue la peinture ou l’intégration finale.
6. Contrôler selon les exigences convenues
La réception doit se référer aux exigences du projet : dimensions pertinentes, ajustement, surfaces visibles et détails d’assemblage. Si des essais ou documents supplémentaires sont nécessaires, leur méthode, leur responsabilité et leur coût doivent être convenus avant la production.
Chez Custom Carbon Solutions, les contrôles visuels et dimensionnels font partie de notre procédé de fabrication de pièces carbone. Les critères de réception sont définis selon le composant et son état prévu à la livraison.
Qu’est-ce qui rend le procédé répétable ?
La répétabilité repose sur une méthode de fabrication définie. Les exigences relatives au matériau, au stratifié, à l’outillage et à la cuisson doivent rester cohérentes avec la révision approuvée de la pièce. Le détourage et l’assemblage comptent aussi : une coque moulée de façon régulière n’est utile que si le composant fini convient à son application.
Lors du passage à des lots récurrents, demandez quel échantillon ou plan définit la configuration approuvée, quelles caractéristiques seront contrôlées et comment les modifications de conception seront introduites.
Déplacer un support collé après approbation d’un échantillon peut, par exemple, affecter le montage d’assemblage et le contrôle d’ajustement, même si la coque extérieure reste identique. Le plan de production doit intégrer cette modification.
Quelles sont les limites pratiques ?
Outillage et espace utile. L’ensemble doit tenir dans la chambre, y compris le moule, les supports, le montage de mise sous vide et les raccords. Les seules dimensions de la pièce ne suffisent pas à confirmer la faisabilité du traitement.
Coûts et planification. L’offre doit prendre en compte l’outillage, la préparation, le temps d’utilisation de l’équipement et les opérations après cuisson. Demandez comment la taille du lot influe sur le plan de production.
Finition et validation. Une cuisson en autoclave ne prouve pas à elle seule que la pièce satisfait à toutes les exigences esthétiques, dimensionnelles ou structurales. Les contrôles et validations convenus restent nécessaires.
Adéquation du procédé. L’équipement doit convenir au projet. Lorsque l’application n’exige pas le procédé proposé, il est pertinent de comparer les alternatives avec les mêmes exigences pour la pièce finie.
La fabrication en autoclave chez Custom Carbon Solutions
Notre site de Ljubljana, en Slovénie, dispose d’un autoclave dont la chambre mesure 2 000 mm de diamètre et 3 000 mm de long. La capacité utile dépend de l’outillage complet et de l’ensemble mis sous vide. Nous examinons donc la géométrie avant de confirmer que le projet peut y être chargé.
Nous accompagnons les projets de prototypes, de petites séries et de production récurrente. Nos prestations peuvent inclure l’outillage, le drapage de préimprégnés, la cuisson en autoclave, le détourage, le collage et l’assemblage.
Transmettez votre modèle CAO ou vos informations de référence, les quantités prévues, l’usage envisagé et la finition requise. Échangez avec notre équipe sur votre projet de fabrication en autoclave pour définir les prochaines étapes. Un accord de confidentialité (NDA) peut être signé avant l’échange de fichiers confidentiels.
Laisser un commentaire