Pièces carbone en préimprégné : avantages, limites et fabrication
Le préimprégné carbone associe un renfort et une quantité contrôlée de résine avant que le matériau ne parvienne au fabricant du composant. Il fournit une matière de départ définie pour réaliser le stratifié. La pièce finie dépend néanmoins de la conception, du placement des plis, de l’outillage et de la cuisson.
Pour l’acheteur, la question est de savoir comment le préimprégné répond aux exigences d’un composant donné. Ce guide explique le matériau, les décisions de fabrication qu’il implique et les compromis à examiner avant de commander.
Qu’est-ce qu’un préimprégné carbone ?
Un préimprégné est un renfort fourni déjà imprégné de résine. Les renforts carbone peuvent être des tissus ou des nappes unidirectionnelles. Le fournisseur définit le système de résine, le renfort et les conditions de mise en œuvre. Cet article traite des préimprégnés thermodurcissables, comme le carbone/époxy, dont la polymérisation forme le stratifié final.
Chez Custom Carbon Solutions, nous fabriquons des composants à partir de préimprégnés. Le fournisseur produit le matériau ; nous le transformons en une pièce mise en forme, détourée et assemblée.
Quels paramètres le préimprégné aide-t-il à maîtriser ?
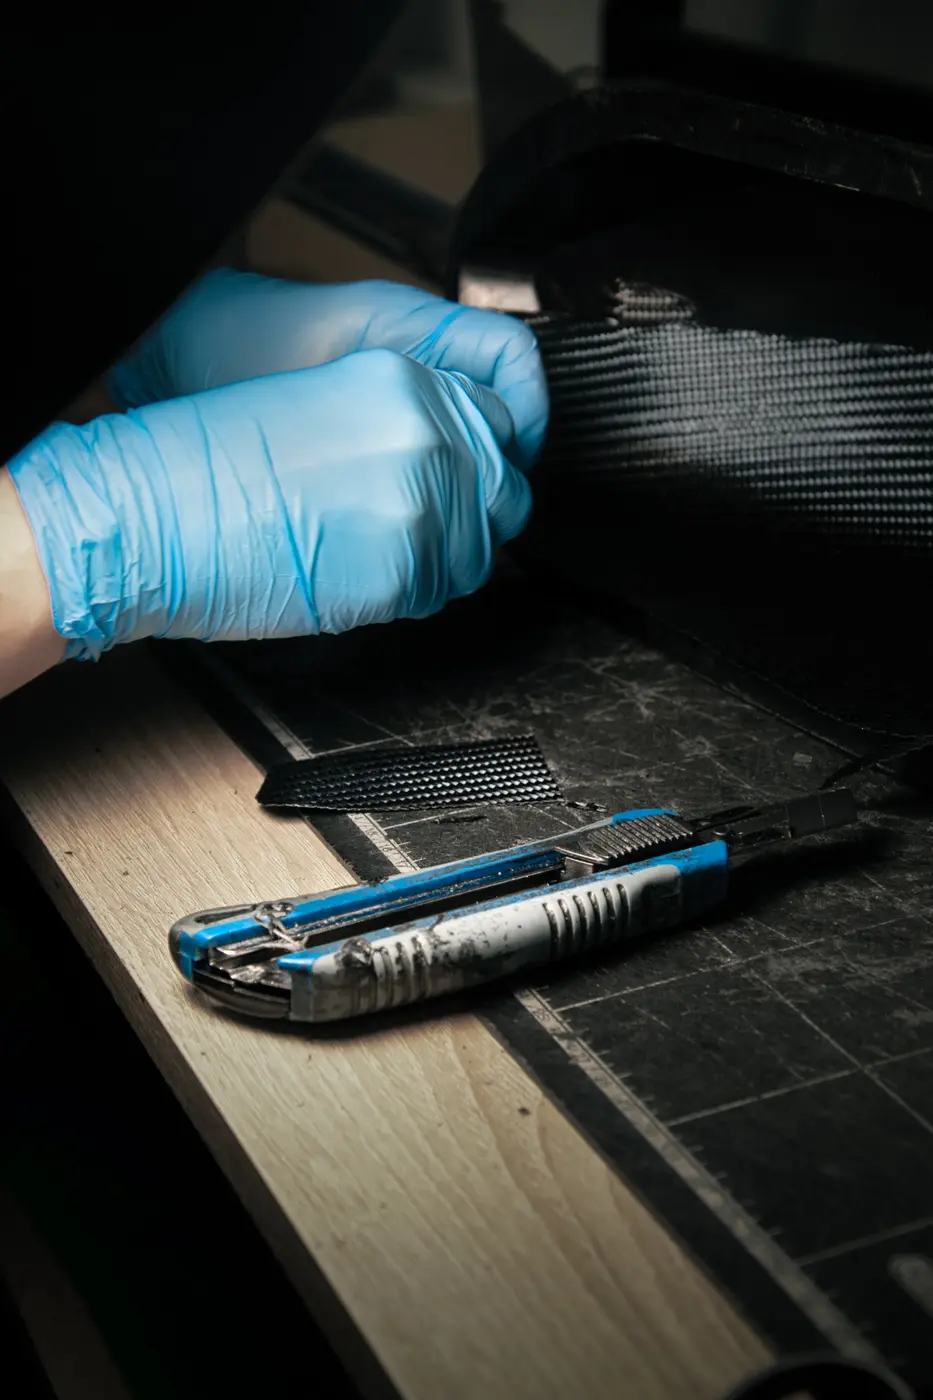
La préimprégnation apporte une composition de matériau spécifiée. Les plis sont ensuite découpés et disposés pour former le composant. Cela permet de documenter la position de chaque matériau et de reproduire le stratifié prévu dans les lots suivants.
Cette répétabilité devient importante lorsque le projet dépasse le premier échantillon. Les échanges peuvent alors s’appuyer sur un matériau et un stratifié définis, plutôt que sur le seul aspect visuel.
Trois décisions méritent l’attention des acheteurs :
- Choix du matériau : quel renfort et quel système de résine sont proposés pour l’application ?
- Définition du stratifié : quelles épaisseurs, orientations et renforcements locaux sont nécessaires ?
- Maîtrise du procédé : comment la préparation, le drapage et la cuisson respecteront-ils la spécification de fabrication convenue ?
Le tissage apparent n’est qu’une partie de la spécification
Une photographie de surface peut illustrer l’aspect souhaité, mais elle ne définit pas la structure sous-jacente. Deux composants présentant le même tissage apparent peuvent avoir des empilements internes et des exigences fonctionnelles différents.
Distinguez le cahier des charges esthétique du cahier des charges technique. Identifiez les faces visibles, les fixations et les zones sollicitées. Si le composant doit être peint, précisez-le dès le début afin de tenir compte de l’état de surface final dans les choix de fabrication.
Cette distinction est particulièrement utile pour les pièces associant une surface extérieure visible à des supports ou inserts collés. L’aspect d’une face ne décrit pas toutes les fonctions de l’ensemble.
Du préimprégné au composant fini
Pour un projet de fabrication sur mesure, le procédé ne se limite pas à déposer du matériau dans un moule :
- Examiner la pièce. Définir la géométrie, les interfaces de fixation, la quantité à produire et la finition requise.
- Définir l’outillage et le stratifié. Convenir de la conception du moule et de la disposition du matériau nécessaire au composant.
- Préparer et draper. Découper le matériau et positionner les plis, en intégrant les détails locaux spécifiés.
- Mettre sous vide et cuire. Préparer l’empilement pour le procédé de cuisson retenu selon le matériau et le composant.
- Terminer la pièce. Démouler, détourer, percer, coller et assembler selon les besoins, puis contrôler selon les critères convenus.
Ces étapes constituent notre procédé de fabrication de composants composites. Un projet peut nécessiter la séquence complète ou un accompagnement sur certaines étapes.
Tous les préimprégnés nécessitent-ils un autoclave ?
Non. Certains systèmes sont conçus pour une cuisson en autoclave, d’autres pour une cuisson hors autoclave. La spécification du matériau détermine le procédé adapté. Le guide de Gurit Guide to Composites décrit les deux approches.
Chez CCS, la mise en œuvre des préimprégnés et la cuisson en autoclave sont au cœur de nos capacités de fabrication. Notre guide consacré au procédé de cuisson en autoclave explique le rôle de la chaleur, de la pression et de la préparation.
Quelles sont les limites ?
Le préimprégné impose des conditions de stockage, de manipulation et de mise en œuvre propres à chaque matériau. La durée de conservation, le temps autorisé hors stockage contrôlé et le cycle de cuisson doivent provenir de la documentation du fournisseur concerné. Une température ou une durée de stockage générique ne convient pas à tous les préimprégnés.
Le devis doit aussi répondre à des questions pratiques. Le matériau disponible convient-il à la pièce ? L’outillage est-il adapté au procédé proposé ? Quelle quantité de drapage manuel et de finition la géométrie exige-t-elle ? Comment la commande s’intègre-t-elle au planning de production ?
Le préimprégné ne garantit pas une surface esthétique irréprochable ni un composant terminé dès le démoulage. Une préparation de surface, un revêtement et des opérations complémentaires peuvent rester nécessaires. Ils doivent être prévus dans le périmètre de fourniture convenu.
Préimprégné, infusion ou stratification au contact : comment comparer ?
Demandez aux fournisseurs de comparer le même composant fini avec les mêmes critères de réception. Le prix du stratifié brut ne comprend pas à lui seul l’outillage, la main-d’œuvre, le contrôle, la finition et l’assemblage.
| Procédé | Mode d’introduction de la résine | Question à poser |
|---|---|---|
| Préimprégné | Le renfort est livré déjà imprégné de résine. | Quel matériau et quel procédé de cuisson sont spécifiés ? |
| Infusion de résine | La résine est aspirée à travers un renfort sec dans un dispositif étanche. | En quoi le dispositif d’infusion proposé convient-il à cette géométrie ? |
| Stratification au contact | La résine est appliquée au renfort pendant la stratification. | Quels contrôles et travaux de finition sont inclus pour obtenir le résultat demandé ? |
Le choix dépend de l’application, de la géométrie, du volume et des performances requises. La comparaison doit également tenir compte de l’expérience démontrée du fabricant avec ce procédé.
Que transmettre pour demander une pièce en préimprégné ?
Communiquez la géométrie, l’application, la quantité et les exigences de surface. Si vous disposez déjà d’une spécification de matériau ou d’un plan de drapage, joignez-les. Si vous évaluez encore les matériaux, expliquez l’usage prévu et les exigences prioritaires.
Notre guide pratique pour commander des pièces carbone sur mesure présente les informations nécessaires à l’établissement d’un devis de fabrication pertinent.
Transmettez les exigences de votre composant à notre équipe pour échanger sur sa fabrication en préimprégné à Ljubljana, en Slovénie. Un accord de confidentialité (NDA) peut être signé avant le partage d’informations confidentielles.
Laisser un commentaire